minghungmachinery@gmail.com ▏  +8618769900191 / +86 15589105786
Energiesparende Partikeldeboard kontinuierliche Flachdrucklinie 35% Energiereduzierung
Sie sind hier: Heim » OSB PB MDF Maschinenserie » OSB PB MDF Maschinenserie » Energiesparende Partikeldeboard kontinuierliche Flachdrucklinie 35% Energiereduzierung

PRODUKTKATEGORIE

Energiesparende Partikeldeboard kontinuierliche Flachdrucklinie 35% Energiereduzierung

Die energiesparende kontinuierliche Flachdrücke erreicht einen Energieverbrauchsreduzierung von vier technologischen Säulen von über 35%: präzise Zonenkontrolle, Wärmeenergiezirkulation mit geschlossenem Kreislauf, effizientes Antriebssystem und Prozessanpassung mit niedriger Temperature. Es verbessert auch die Produktgenauigkeit (Dicktoleranz ≤ ± 0,15 mm) und die Stabilität. Der Kern liegt in der Umwandlung des Energieverbrauchs von einem 'Kosten ' in eine 'wiederverwendbare Ressource' und bietet eine wirtschaftlich und umweltfreundliche Lösung für die Holzpanelbranche. Die zukünftige Entwicklungsrichtung wird sich auf die Wasserstofferwärmung und die dynamische Optimierung der Pressekurve in der KI konzentrieren und sich dem Ziel eines 'Null-Kohlenstoff-Presses' weiter nähern.
Verfügbarkeitsstatus:
Menge:
sharethis sharing button
  • MH-CHP

  • MINGHUNG


Energiesparende Partikeldeboard kontinuierliche Flachdrucklinie  35% Energiereduzierung


CPS kontinuierlich heiße Presse Partikett Produktionslinie


I. kontinuierliches flaches Press  -Arbeitsprinzip    


Innovative Integration über konventionelle kontinuierliche Pressen hinaus:  

1. Mattenformung  

  - getrocknete Partikel mit Harz (PMDI/UF) über Luftaufnahme mit Gradientenstruktur (feiner Oberfläche/grobes Kern) gemischt.  

  -Energiesparungsfunktion: Variable-Frequenz-Antriebsantriebsköpfe reduzieren den Leerlaufverbrauch; Die Online -Mattendichteüberwachung verhindert Materialverschwendung.  


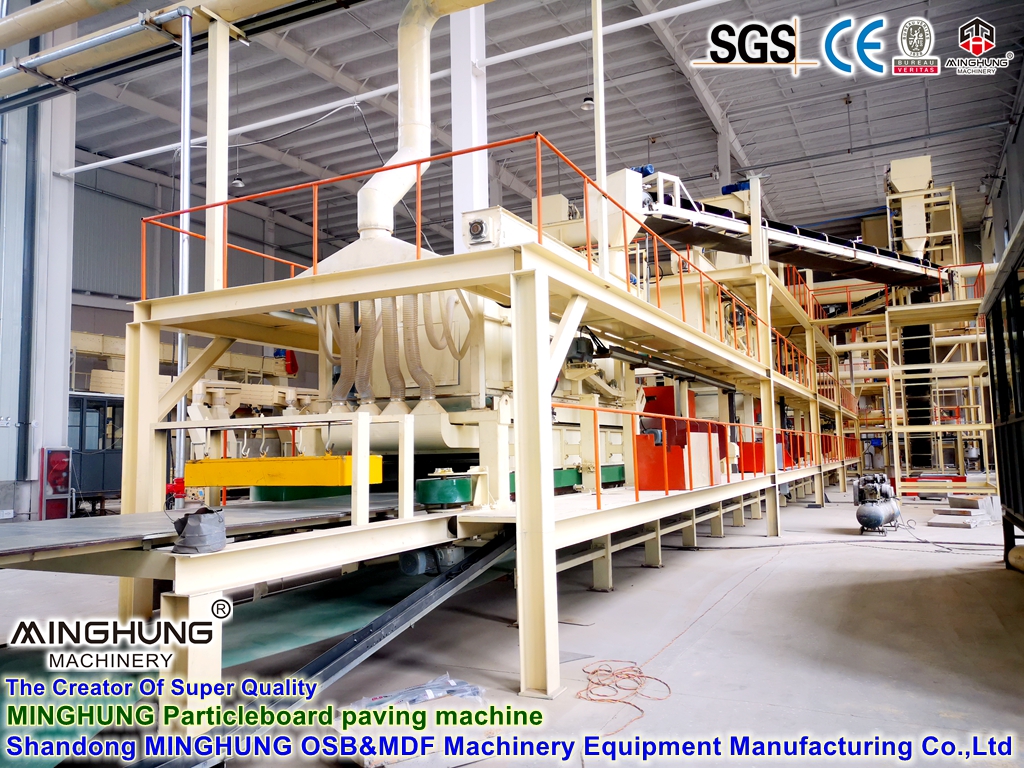
PB -Pflastermaschine
Partikettspflastermaschine für die PB -Board -Herstellung


2. Vordrückung & Einspeisung  

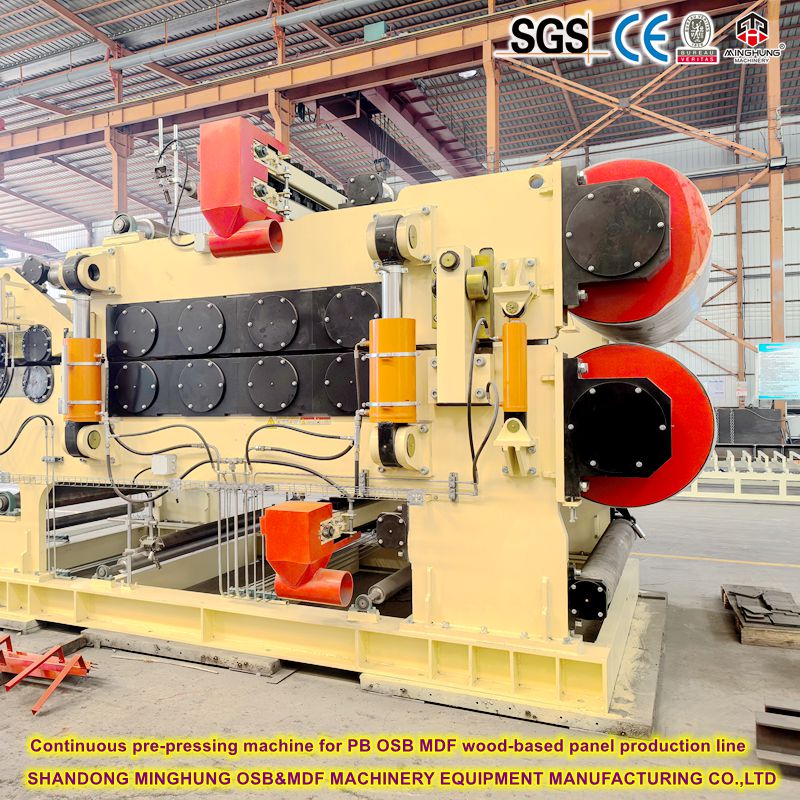
  -MAT-Komprimierung durch Gürtel-Vordruck (0,5-2 MPa), um die Dickenschwankung vor dem Hauptdruck zu minimieren.  

  -Energiesparende Merkmal: Leichte Verbundverbund-Rollenrollen haben die Antriebsleistung um 18%.  


Kontinuierliche Vordrückungsmaschine für PB OSB-Holzbasis-Panelproduktionslinie


Kontinuierliche Vordrückungsmaschine für PB OSB MDF Holzbasis-Panelproduktionslinie

3..  

  - MAT, die zwischen Stahlgurten durch mit mehreren Zonen kontrollierte Heizplatten vermittelt wurde:  

    -Einlass-Hochdruckzone (20-50 MPa): schnelle Kompression zur Zieldicke.  

    -Zentralzone für Konstante (180-220 ° C): Komplette Harzhärtung.  

    -Auslassdruck-Release-Zone (5-10 MPa): Dimensionsstabilisierung.  

  - Heizmethode: Wärmeölkreislauf (30% effizienter als Dampf); Optionale elektromagnetische Induktionsheizung zur schnelleren Reaktion.  


MINGHUNG Spanplattenproduktionslinie

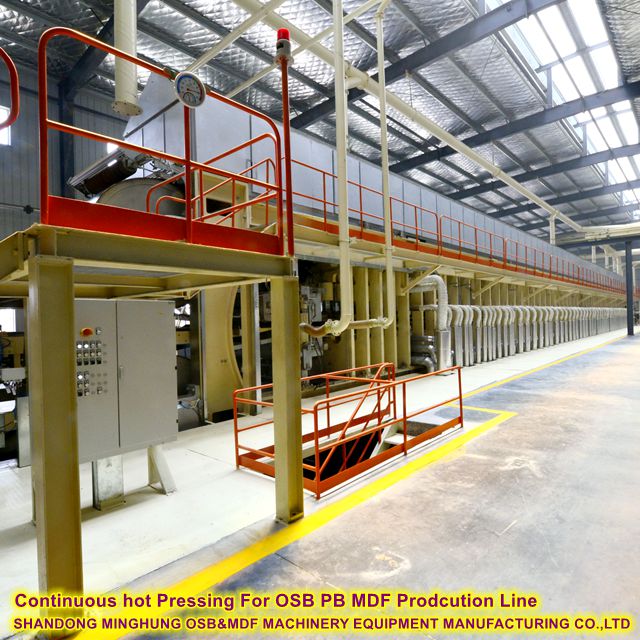
kontinuierliche Presselinie

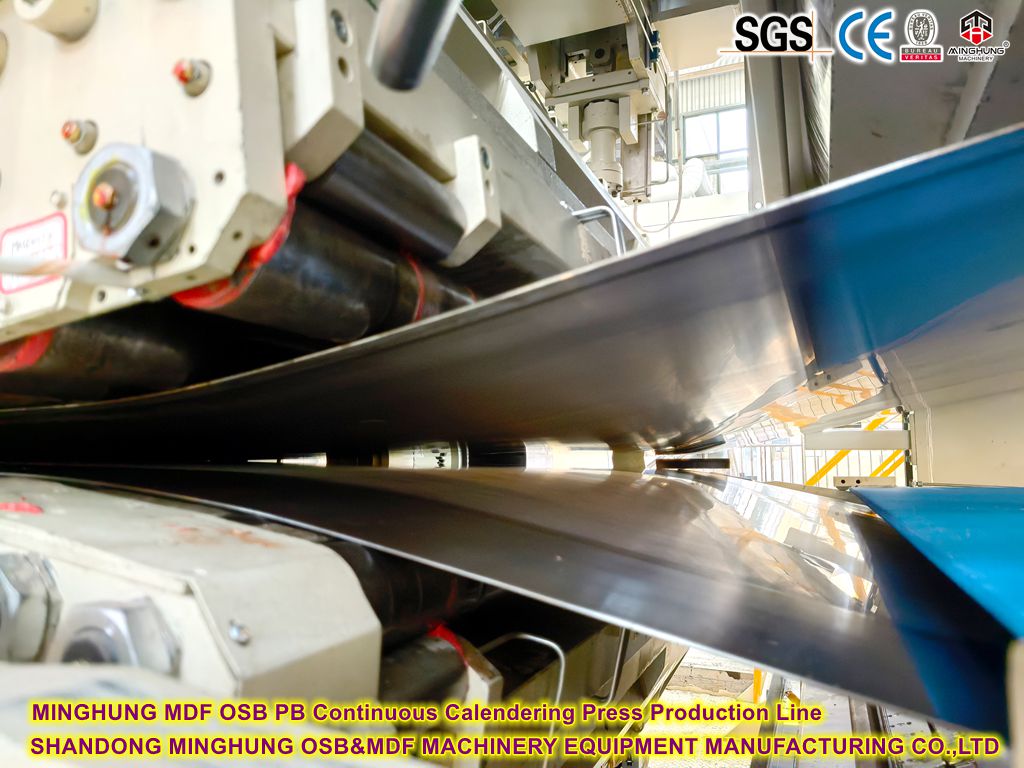
MINGHUNG MDF PB kontinuierliche Kalender -Press -Produktionslinie

Doppelstahlgürtel für kontinuierliche Presse

4. Nachbearbeitung  

  -kontinuierliches Panel → Cross-Cut-Säge → Sternkühler (erzwungene Luftkühlung) → Schleifen → Stapeln.  

  - Energiesparende Merkmal: Kühlabschnitt Wärmewiederherstellung für die Trocknungsphase.  


Rollscheibe -Trimmensäge

Trimmsägenmaschine

Minghung -Partikel -Board -Spanplatte OSB MDF HDF LVL Schleifenschleifer Poliermaschinerie

Schleifmaschine


Ii. Schlüsselparameter und Leistung  


Parameter

Energiesparende Linie

Konventionelle Linie

Arbeitsbreite

2,5-4,8 m (bis zu 4,8 m+)

Gleiche Breite

Tägliche Kapazität

1.000-3.000 m³

Gleiche Kapazität

Temperatur drücken

180-220 ° C (± 2 ° C Zonale Kontrolle)

190-230 ° C (± 5 ° C)

Spezifische Energie

≤ 180 kWh/m³

270-320 kWh/m³

Wärmewiederherstellungsrate

≥ 40% (Wiederverwendung von Auspuff/Kühlwärme)

≤ 15%

Dicke Toleranz

± 0,15 mm

± 0,3 mm


III. Kern-energiesparende Technologien (35% Reduktion)    


(1) Systemoptimierung drücken (~ 25% Einsparungen)  

- Präzisionszonale Kontrolle:  

 - Servoproportionalventile + Drucksensoren → Druckfehler <± 0,5 MPa.  

 - Mikrokanal-Wärmelöhrenrohre in Platten → 40% schneller Erwärmung; 98% Temperatur Gleichmäßigkeit.  

- Reduktion der Stahlgürtel -Reibung:  

 - Nanokeramikbeschichtung (Reibungskoeffizient ↓ 60%) → Antriebsleistung ↓ 15%.  

 - Auto-Gleitsystem minimiert die Reibungswärme.  


(2) Wärmewiederherstellungssysteme (~ 8% Einsparungen)  

- Abgasverzündung:  

 - Formaldehydreich → Regenerativer thermischer Oxidationsmittel (RTO) (≥850 ° C) → Erhitzt thermisches Öl (ersetzt 30% Erdgas).  

- Kühlabschnitt Wärmeerholung:  

 - Kühlheizung Panel → Rohre Wärme → Vorheizentrockner-Einlassluft (+50-80 ° C).  


(3) Antriebssystem -Upgrades (~ 7% Einsparungen)  

- Permanente Magnetmotoren:  

 - Effizienz ≥ 96% (gegenüber 89% für Induktionsmotoren) → 10-15% Stromreduzierung.  

- Intelligente Hydraulikstation:  

 - Variablefrequenzpumpen → Standby-Fluss ↓ 90%.  
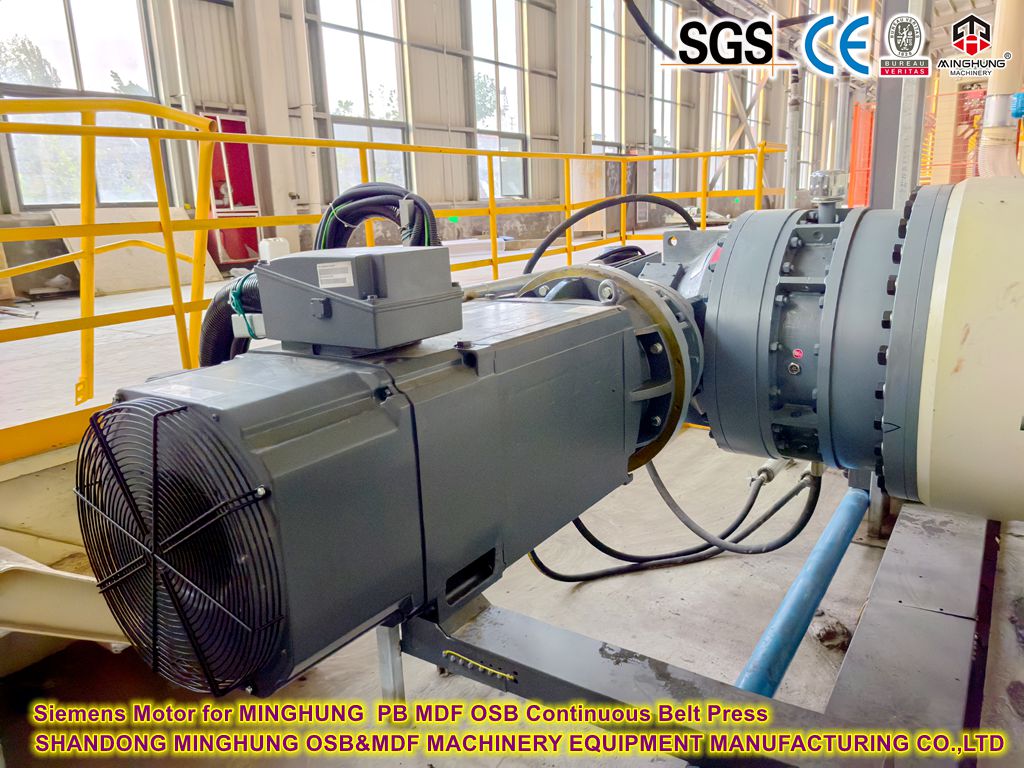

Siemens Motor für MINGHUNG PB MDF OSB Continuous Riemenpresse

Sinmens Motor

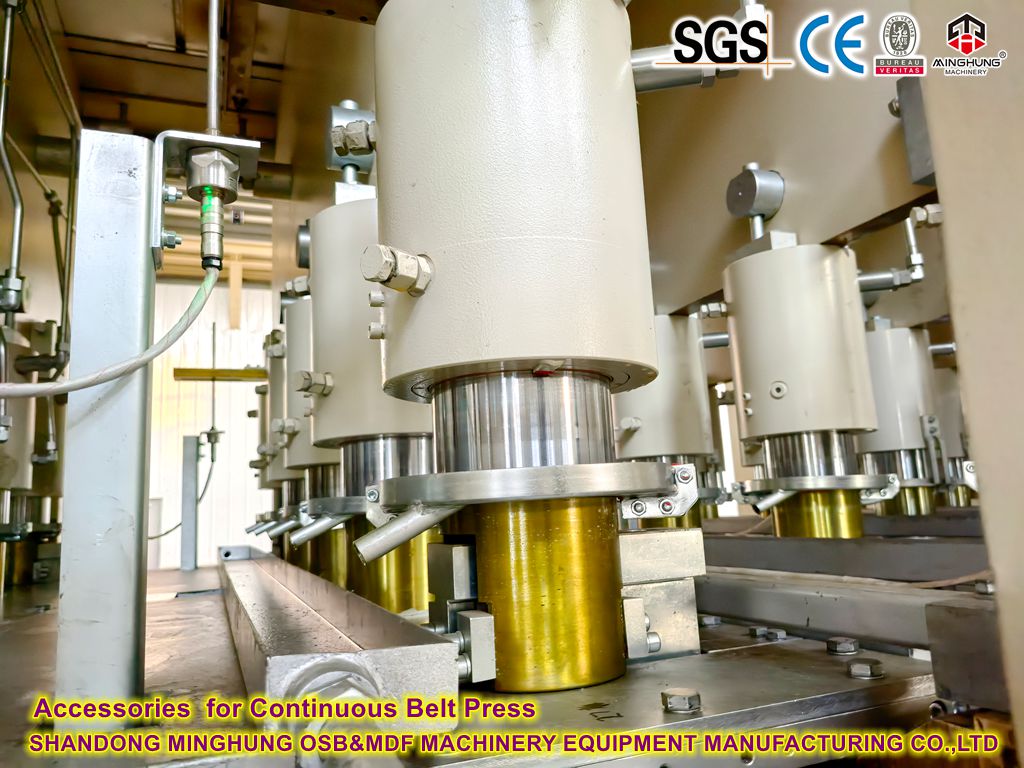
Kontinuierliches Gürtel -Accessoires

Hydraulikstation


(4) Prozess Synergie (~ 5% Einsparungen)  

- Low-Temp-Härtungsharzen:  

 -PMDI ermöglicht die Heilung bei 160-180 ° C (gegenüber 190-210 ° C für UF).  

- MAT -Feuchtigkeitskontrolle:  

 - Online -IR -Sensoren halten ± 0,5% Feuchtigkeitsgenauigkeit → Optimiert die Trocknungsenergie.  


Iv. Wirtschaftsanalyse    


1. Vergleich der Berergie:  

   Konventionell: 270-320 kWh/m³  

   Energiesparung: ≤ 180 kWh/m³ → 35-45% Reduktion  

2. Anbietereinsparungen (300.000 m³ Leitung):  

   Strom: (300 - 180) × 300.000 = 36.000.000 kWh (3,6 Mio. USD bei 0,1 $/kWh)  

   Erdgas: 180.000 GJ (1,08 Mio. USD bei 6 USD/GJ)  

3. Co₂ Reduktion: 28.000 Tonnen ($ 144.000 Carbon Credit @ $ 5/Tonne)  

   ROI: 15-20% höher in 2-3 Jahren zurückgezahlt.  


Ⅴ.Neergy Conservation wird demonstriert    


1.  Kontrast thermischer Effizienz

Faktor

Kontinuierliche flache Presse

Multi-Opening-Presse

Energievorteil

Vorheizungsverlust

Kein Abschalt → zyklischer Wärmeverlust

30%+ Wärmeverlust pro Zyklus

Eliminiert thermische Trägheitsabfälle

Oberflächenwärmeverlust

60% weniger exponierte Fläche (geschlossene Gürtel)

Offene Platten → hohe Konvektion

Stahlgurte minimieren die Strahlung

Wärmeübertragung Eff.

Wärmeölsystem (≥ 85% Eff.)

Dampfsystem (≤ 65% Eff.)

Direkter Kontakt + Temperaturstabilität

Abfallwärmewiederherstellung

≥ 40% über RTO + Wärmetauscher

Keine → direkte Emission

Energieverwendung mit geschlossener Schleife


Daten: Spezifischer Wärmeverbrauch: 1,0-1,2 GJ/M³ (kontinuierlich) gegenüber 1,8-2,2 GJ/M³ (Mehrfachöffnung).  


2. Betriebseffizienz  

Metrisch

Kontinuierliche Presse

Multi-Opening-Presse

Effektive Pressezeit

≥ 95%

≤45%

Ausgangsrate

4,8m Linie 50-100 m³/h (4,8 m)

10-20 m³/h (20-Opening-Presse)

Stromnutzung

≤ 180 kWh/m³

250-300 kWh/m³

Mechanismus: Continuous Motion beseitigt die Leerlaufzeit; Zonale Hydraulik vermeiden ein Vollplaten-Radfahren.  


3. Systemdesigninnovationen  

3.1 Zonendruck/Temperaturprofiling  

- kontinuierlich: 30-50 Independent Zones (30mpa Einlass → 5MPa-Auslass).  

-Traditionell: Uniform 35-40 MPa → Kernüberkompressionsabfälle.  


3.2 Reibungsreduzierung  

- Nano-beschichtete Gürtel: μ 0,25 → 0,1 → 40% weniger Antriebsleistung.  
- Smart Hydraulics: Standby-Leistung <10% der Festpumpensysteme.  


3. 3 Thermals geschlossene Schleife  


微信截图 _20250708114121


4. Prozessintegration    

Technik

Kontinuierlicher Pressevorteil

Traditionelle Einschränkung

Low-Temp-Klebstoffe

PMDI heilt bei 160-180 ° C

UF benötigt 190-220 ° C.

Feuchtigkeitskontrolle

Online IR (± 0,5%)

Manuelle Probenahme (± 2%)

Präzise Formung

Luftauffindung + Feedback → 7% Matteneinsparungen

Mechanische → Sicherheitsüberfüllung


5. Überprüfte Einsparungen  

300.000 m³/Jahr Partikettslinie:  

Energie

Kontinuierlich

Mehrfachöffnungen

Jährliche Einsparungen

Strom

54 GWh

90 GWh

36 GWh

Erdgas

240.000 GJ

420.000 GJ

180.000 GJ

Co₂

-

-

28.800 Tonnen

Schlussfolgerung: 35-40% Gesamtenergiereduzierung; ROI <3 Jahre.    


Für weitere Informationen, begrüßen Sie uns, werden wir Ihnen schnell antworten und mit Ihnen funktionierende Videos anbieten


Whatsapp: +86 18769900191  +86 15589105786  +86 18954906501

E -Mail: minghungmachinery@gmail.com


Vorherige: 
Nächste: 
Product Inquiry
Fair hall01_614_614.png
Bericht vom ersten Tag der Shanghai International Woodworking Machinery Fair: Überwältigender Zuspruch!
09-08 2026

Der erste Tag der Shanghai International Woodworking Machinery Fair 2026 – wenn das Schlüsselwort von heute Morgen „Überraschung“ war, dann sind die Schlüsselwörter von heute Nachmittag definitiv „explosiv“ und „Selbstvertrauen“!

weiterlesen
Fair hall11_614_614.png
Die Shanghai International Woodworking Machinery Exhibition 2026 ging perfekt zu Ende – wir haben eine reiche Ernte eingefahren!
09-11 2026

Diese Reise nach Shanghai war nicht nur eine Produktpräsentation, sondern auch eine Verbreitung unserer Marke und eine Verbindung von Emotionen. Wir werden unserem ursprünglichen Anspruch weiterhin treu bleiben und das Vertrauen und die Unterstützung jedes Kunden mit noch besseren Produkten und Dienstleistungen zurückzahlen. Die Zukunft ist vielversprechend und wir sind immer auf dem Weg!

weiterlesen
plywood machine deliver (8)_649_649.png
Der Mond wird voll, aber niemand ruht – die Hingabe hinter 25 Containern
09-29 2026

Das Mittherbstfest naht und der Mond wächst rund. Während viele Menschen beginnen, sich auf Familientreffen vorzubereiten, erzählt die Fabrik des Unternehmens eine andere Geschichte: Gabelstapler schlängeln sich durch den Hof, Kranarme heben und senken, Container reihen sich in Reihen auf und die Verladearbeiten verlaufen angespannt, aber geordnet.

weiterlesen
Particleboard paving machine.jpg
Wie stellt man Spanplatten her? Was ist der Produktionsschritt?
09-09 2023

Wie stellt man Spanplatten her? Was ist der Produktionsschritt bei der Herstellung von Spanplatten?Einleitung:Spanplatten, auch Spanplatten genannt, sind ein vielseitiges und kostengünstiges Material, das in der Bau- und Möbelindustrie weit verbreitet ist. Es wird durch Zusammenpressen von Holzpartikeln und Klebstoff hergestellt

weiterlesen
车间3_副本.png
Ein neues Kapitel in der intelligenten Fertigung: Unsere 18-monatige Reise zu einer brandneuen Anlage
07-29 2026

Diese neue Anlage markiert einen Neuanfang für unser Unternehmen. Geleitet von unserem dauerhaften Engagement für „Präzisionstechnik und Qualität an erster Stelle“ sind wir jetzt besser denn je gerüstet, um effiziente, langlebige und innovative Maschinenlösungen für die weltweite Holzwerkstoffindustrie bereitzustellen.

weiterlesen
Shandong MINGHUNG Wood Machinery Co.,Ltd ist ein bekannter Hersteller von Sperrholzmaschinen in China mit Sitz in der Stadt Linyi.
Heim

KONTAKTIERE UNS

+86-18769900191 / +86-15589105786
+86-18769900191 / +86-15589105786
minghungmachinery@gmail.com
Stadt Fangcheng, Bezirk Lanshan, Stadt Linyi, Provinz Shandong, China
Urheberrecht © 2010 SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD