| Verfügbarkeitsstatus: | |
|---|---|
| Menge: | |
MINGHUNG
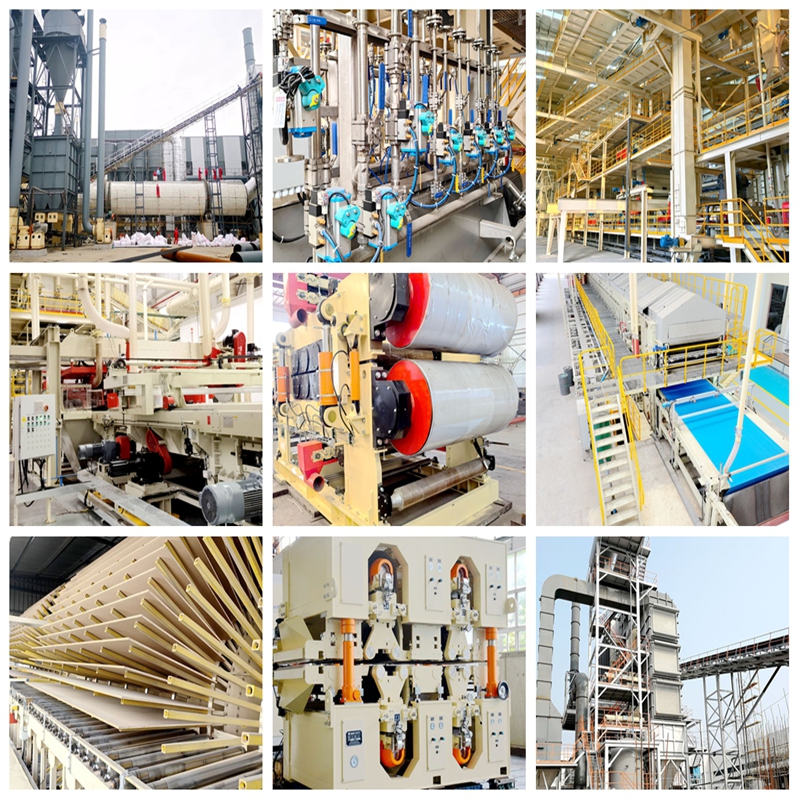
Diese Linie verwendet kontinuierliche Presstechnologie und integriert Trocknungs-, Klebe-, Flammschutzmittelzugabe-, Form-, Heißpress- und Schneidprozesse. Das Unternehmen ist auf die Herstellung von feuerhemmenden Spanplatten mit einer Dicke von 12 mm spezialisiert und entspricht den technischen Standards für feuerfeste Spanplatten. Die Platten weisen eine hohe Feuerbeständigkeit, eine geringe Formaldehydemission (E1-Stufe) und stabile physikalisch-mechanische Eigenschaften auf.
Produktionsausrüstung
![]() | 1. Abschnitt zur Rohstoffvorbereitung |
Trommelhacker
Funktionsprinzip: Holz (Stämme, Holz mit kleinem Durchmesser, Bretterabfälle) wird einer rotierenden Trommel mit Messern zugeführt, um in gleichmäßige Prozessschnitzel geschnitten zu werden.
Schlüsselparameter: Scheibendurchmesser ≥2000 mm, Kapazität ≥100 BDMT/h, Spanlänge 20–30 mm.
Flaker & Brecher
Funktionsprinzip: Spaner verarbeiten Späne zu dünneren Flocken; Brecher zerkleinern übergroße Flocken.
Schlüsselparameter: Flockendicke 0,2–0,5 mm, Breite 5–20 mm.
Siebmaschine
Funktionsprinzip: Verwendet mehrschichtige Vibrationssiebe, um die Flocken nach Größe zu sortieren (feine Deckschichtflocken, grobe Kernschichtflocken), wobei übergroßes Material zur Zerkleinerung zurückgeführt wird.
Schlüsselparameter: Typischerweise 3-4 Siebschichten.
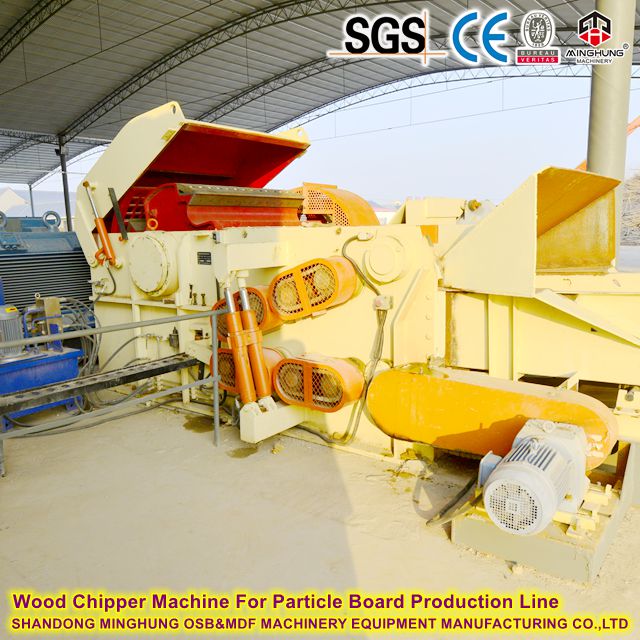
Holzhacker
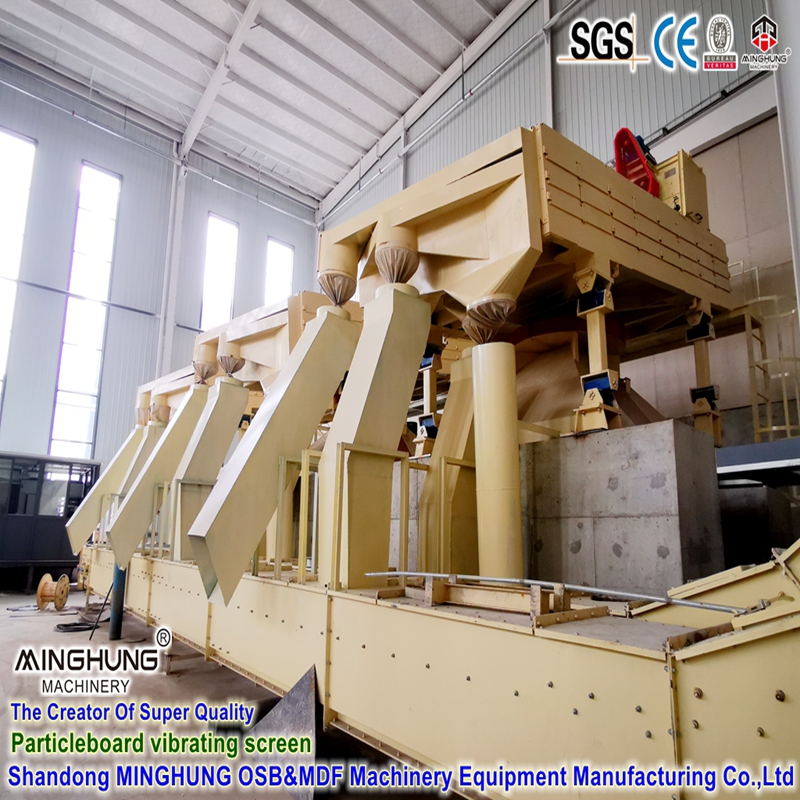
Vibrationssieb
![]() | 2. Abschnitt zum Trocknen, Mischen und Feuerbehandeln |
Drumtrockner
Funktionsprinzip: Heiße Luft strömt durch eine rotierende Trommel und kommt mit nassen Flocken in Kontakt, um den Feuchtigkeitsgehalt von ~40 % auf 2–4 % zu reduzieren.
Schlüsselparameter: Verdampfungskapazität ≥10.000 kg/h, Einlasstemperatur ~400 °C, Auslasstemperatur ~100 °C.
Ringmixer
Funktionsprinzip: Getrocknete Flocken werden in einem Hochgeschwindigkeits-Ringkanal gleichmäßig mit zerstäubtem Harz und Zusatzstoffen vermischt.
Schlüsselparameter: Kapazität ≥8000 kg/h, Mischungsgleichmäßigkeit ≥95 %.
Flammschutzmittel-Dosiersystem
Funktionsprinzip: Kern der feuerhemmenden Produktion. Hochpräzise Pumpen und Düsen geben flüssige oder pulverförmige Verzögerer präzise in einem festgelegten Verhältnis zu den Flocken hinzu (normalerweise wird der Gelmischprozess gleichzeitig oder in Etappen durchgeführt).
Schlüsselparameter: Zugaberate 5–15 % (bezogen auf das oftrockene Holzgewicht), Dosiergenauigkeit ±0,5 %.
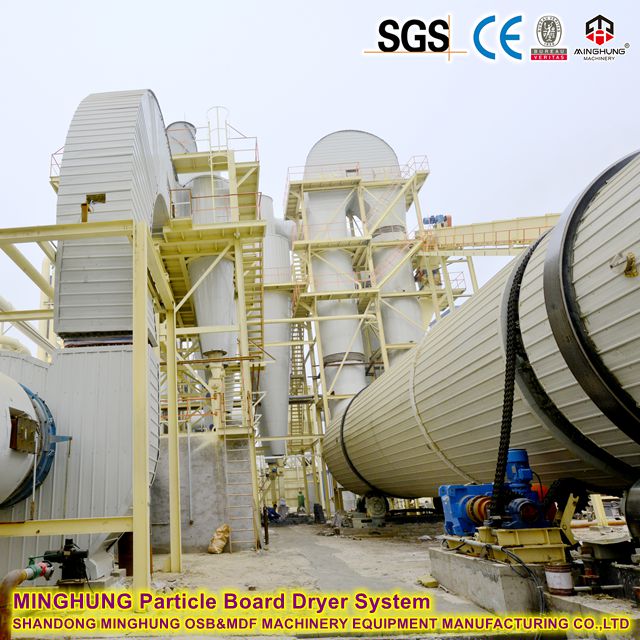
Trocknersystem
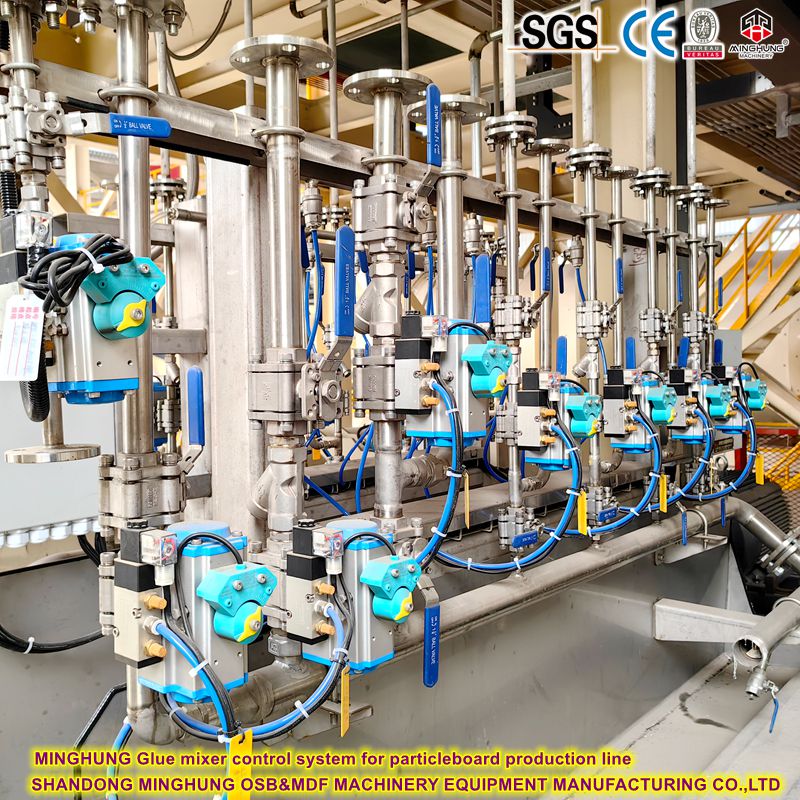
Klebemische
![]() | 3. Form- und Pressbereich |
Mechanischer Former
Funktionsprinzip: Verteilt verharzte und retardierte Flocken über Streuwalzen und Dosierbänder zu einer gleichmäßigen Matte mit einer dreischichtigen Struktur „fein-grob-fein“.
Schlüsselparameter: Formbreite ≥8 Fuß (2440 mm), Abweichung der Formgenauigkeit ±1,5 %.
Kontinuierliche flache Presse
Funktionsprinzip: Die geformte Matte gelangt kontinuierlich zwischen Stahlbänder mit hoher Temperatur (200–220 °C) und hohem Druck (30–40 bar), wo das Harz und das Verzögerungsmittel unter Hitze und Druck schnell aushärten und eine feste Platte bilden. Der Schlüssel zum Erreichen der hohen Leistung von 600 m³/Tag.
Schlüsselparameter: Pressenlänge ≥30 m, Öffnungshöhe 100 mm, Genauigkeit der Plattentemperaturregelung ±2 °C.
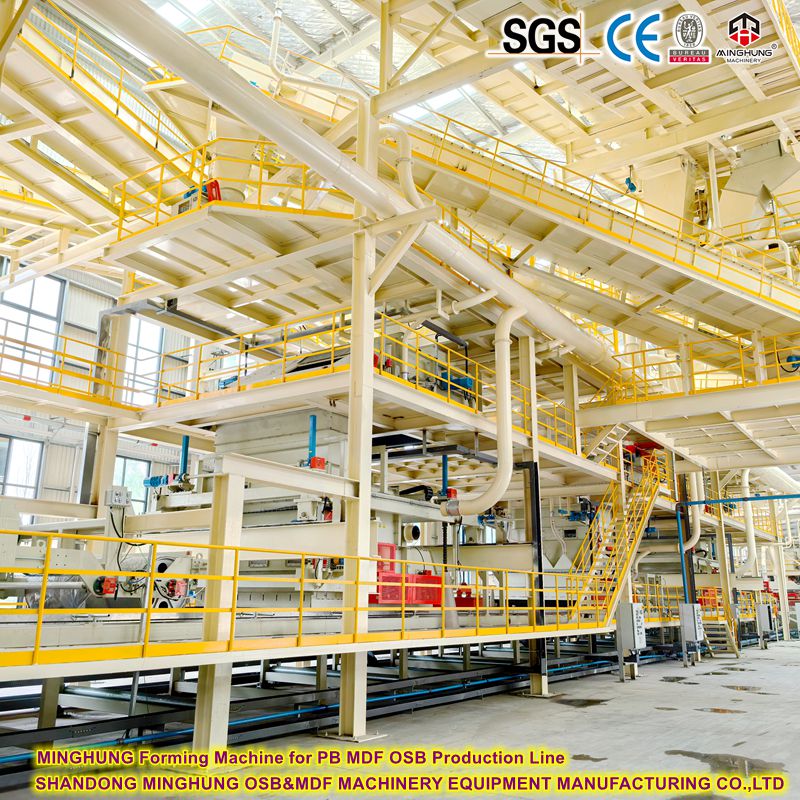
Formmaschine
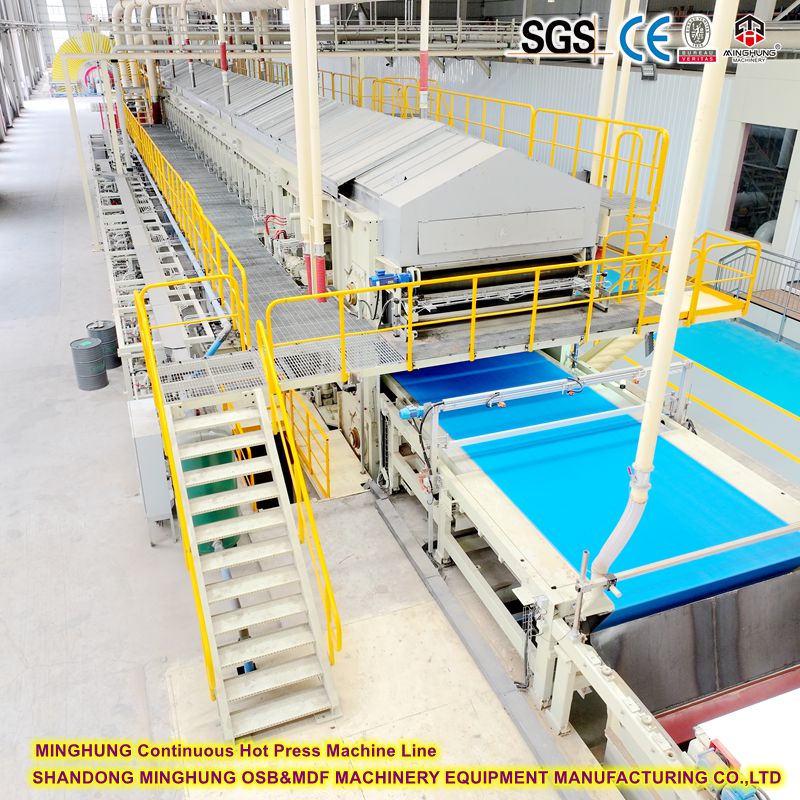
kontinuierliche heiße Presse
![]() | 4. Endbearbeitungs- und Schleifabschnitt |
Kühlstern (Rotationskühler)
Funktionsprinzip: Kühlt die heißen Platten (~100 °C), die die Presse verlassen, gleichmäßig auf Raumtemperatur ab, löst innere Spannungen und stabilisiert die Platteneigenschaften.
Schlüsselparameter: Abkühlzeit ≥25 Minuten.
Kapp- und Längsschnittsägen
Funktionsprinzip: Schneidet die Endlosplatte in die erforderlichen großformatigen Platten (z. B. 1220 x 2440 mm).
Mehrkopf-Breitbandschleifer
Funktionsprinzip: Schleift die Bretter mit mehreren Schleifköpfen (grob und fein) auf eine präzise Dicke und eine glatte Oberfläche und entfernt dabei die vorgehärtete Schicht.
Schlüsselparameter: Schleifbreite ≥2650 mm, Schleifmenge 0,5–1,0 mm, Dickengenauigkeit ±0,1 mm.
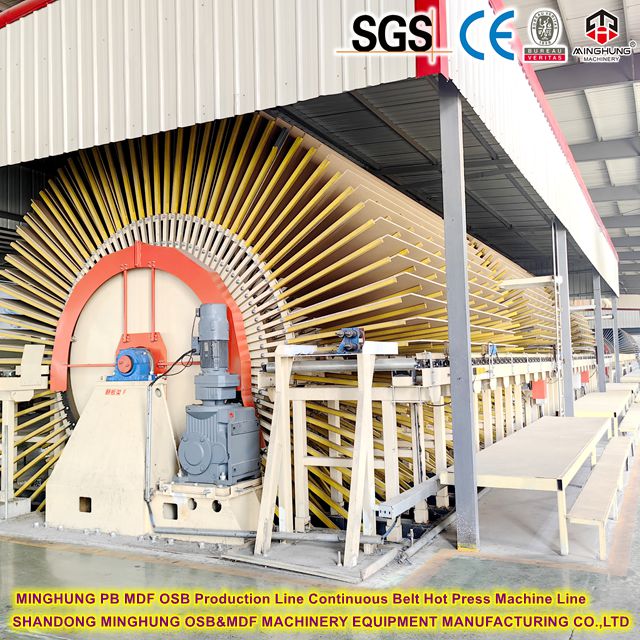
Rotationskühler
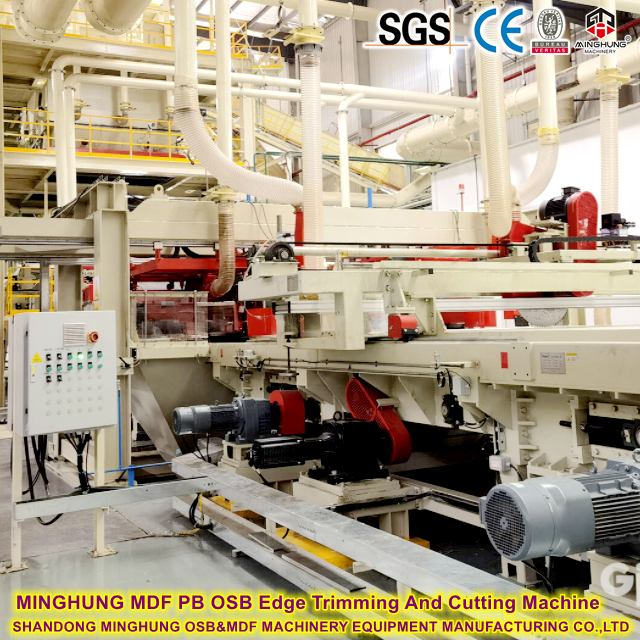
Kantenbeschnitt und -schneiden
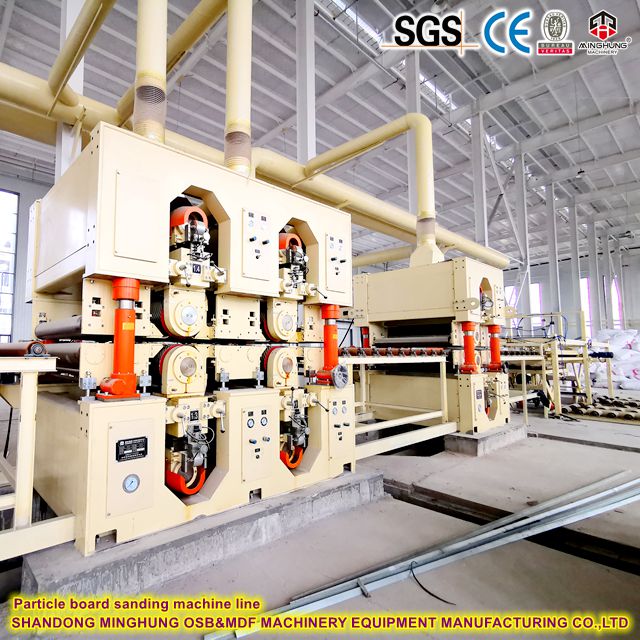
Schleifer
Produktionsprozess von feuerhemmenden Spanplatten
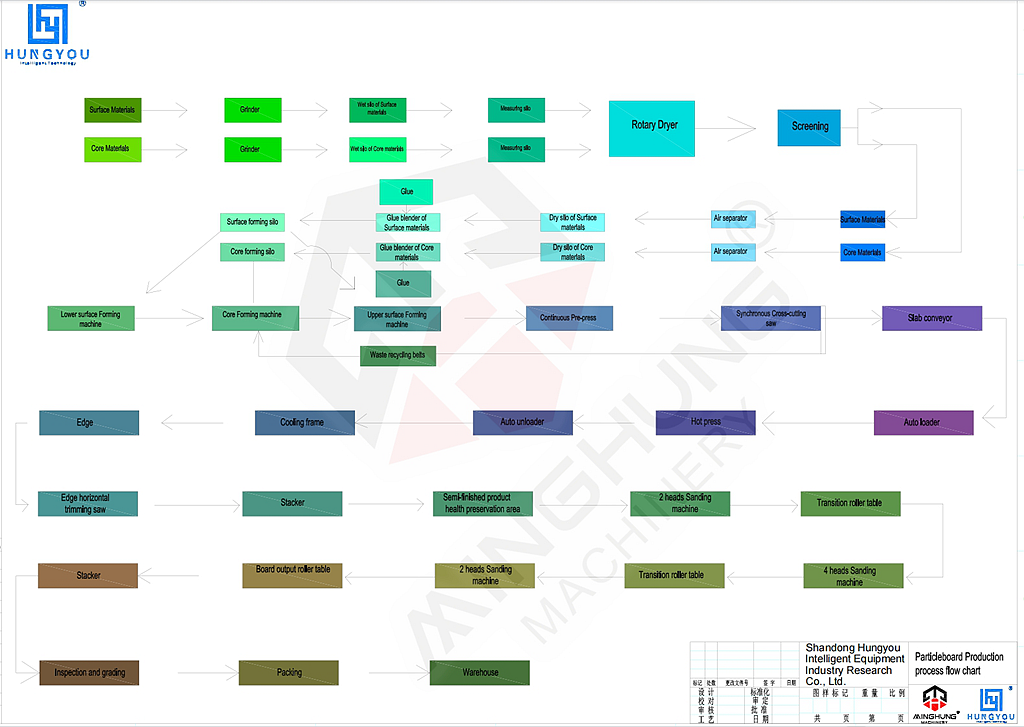
Der gesamte Prozess kann in sechs Hauptabschnitte unterteilt werden: Rohstoffvorbereitung, Flockenvorbereitung, Trocknung und Klassifizierung, Formung, Endbearbeitung und Hilfssysteme. Der Kern des Prozesses liegt in der gleichmäßigen und stabilen Zugabe des Flammschutzmittels zu den Flocken und deren erfolgreichem Aushärten.
![]() | Abschnitt 1: Rohstoffvorbereitung |
1. Rohstoffannahme und -lagerung
Inhalt: Empfangen von Holzrohstoffen wie z. B. Kleinstämmen, Astholz, Holzverarbeitungsresten (z. B. Bretterkanten, Hobelspäne). Die Materialien werden in dafür vorgesehenen Bereichen im Hof gelagert.
Hinweis zum Brandschutz: Die Reinheit des Rohmaterials (frei von Metall, Sand, Erde) hat zwar keinen direkten Einfluss auf die Brandhemmung, wirkt sich jedoch auf die spätere Verarbeitungsqualität und die Gleichmäßigkeit der endgültigen Platte aus und beeinflusst indirekt die Stabilität des Brandverhaltens.
2. Hacken und Waschen
Inhalt: Mit einem Trommelhacker werden Rohstoffe in gleichmäßige Prozessschnitzel zerkleinert. Anschließend werden die Späne gewaschen (mit Wasser oder Luft), um Sand, Metall und andere Verunreinigungen zu entfernen.
Zweck: Bereitstellung sauberer Rohstoffe für die Herstellung hochwertiger Flocken. Eine saubere Oberfläche fördert die gleichmäßige Haftung von Harz und Flammschutzmittel in den Folgeschritten.
![]() | Abschnitt 2: Flockenvorbereitung |
3. Abblättern
Inhalt: Die gewaschenen Späne werden einem Flockenschneider zugeführt, wo sie von rotierenden Messern mit hoher Geschwindigkeit in dünne Flocken zerkleinert werden.
Parameterkontrolle: Die Dicke (0,2–0,5 mm), Länge und Breite der Flocken werden streng kontrolliert. Die Flockengröße wirkt sich direkt auf die mechanische Festigkeit und Oberflächenqualität der Platte aus.
4. Sieben und Mahlen
Inhalt: Flocken werden durch Mehrdeck-Vibrationssiebe in Feinteilchen der Deckschicht, Grobflocken der Kernschicht und übergroßen Ausschuss klassifiziert. Übergroße Flocken werden zum Mahlen in einen Brecher geschickt und anschließend erneut gesiebt.
Zweck: Ermöglichung des dreischichtigen Mattenaufbaus „fein-grob-fein“, wodurch eine glatte Oberfläche und eine hohe innere Verbundfestigkeit gewährleistet werden.
![]() | Abschnitt 3: Trocknen, Mischen und Feuerbehandlung |
Dies ist der kritischste Abschnitt für die Verleihung feuerhemmender Eigenschaften.
5. Trocknen
Inhalt: Die gesiebten Nassflocken (ca. 40–60 % Feuchtigkeitsgehalt) werden in einem Trommeltrockner mit Heißluft getrocknet, um einen Feuchtigkeitsgehalt von 3–4 % (Ofentrockenbasis) zu erreichen.
Zweck: Vorbereiten der Flocken zum Mischen. Übermäßige Feuchtigkeit würde das Harz und das Flammschutzmittel verdünnen und zu einer schlechten Aushärtung führen.
6. Mischen mit Harz und Flammschutzmittel
Inhalt: Getrocknete Flocken kommen in einen großen Ringmixer. Dabei werden Harz (typischerweise modifizierter Harnstoff-Formaldehyd oder MDI) und Flammschutzmittel durch Hochdruckdüsen zerstäubt und gleichmäßig auf die Flocken gesprüht.
Kernprozess zur Brandhemmung:
Hemmende Arten: Zu den häufig verwendeten gehören intumeszierende Phosphor-Stickstoff-Flammschutzmittel und anorganische Hemmstoffe.
Additionsmethoden:
Primäre Methode (gleichzeitige Zugabe): Harz und Verzögerungsmittel werden gleichzeitig im selben Mixer hinzugefügt. Das ist effizient und sorgt für eine gute Gleichmäßigkeit.
Sequentielle Zugabe: Zuerst wird das Verzögerungsmittel hinzugefügt und gemischt, gefolgt vom Harz, um eine gründlichere Penetration zu gewährleisten.
Dosierung: Die Dosierung des Hemmmittels beträgt typischerweise 5–15 % des Ofentrockengewichts der Flocken, abhängig von der angestrebten Brandklasse.
Zweck: Sicherstellen, dass jede Flocke gleichmäßig mit Harz und Verzögerungsmittel beschichtet ist. Die Gleichmäßigkeit ist der wichtigste Faktor, der bestimmt, ob die Brandschutzleistung den Standards dauerhaft entspricht.
![]() | Abschnitt 4: Formen und Heißpressen |
7. Formen und Vorpressen
Inhalt: Die gemischten Flocken werden auf einer beweglichen Kaulplatte durch eine mechanische oder pneumatische Formstation zu einer gleichmäßigen, dreischichtigen Matte geformt. Anschließend gelangt die Matte zur ersten Verdichtung in eine Vorpresse, um Festigkeit für die Handhabung zu erlangen.
Zweck: Bildung einer strukturell einheitlichen Matte, die ein Brechen beim Transport und beim Heißpressen verhindert.
8. Heißpressen
Inhalt: Die Matte gelangt in die Heißpresse (kontinuierliche Pressen sind Standard für Hochleistungslinien). Unter hoher Temperatur (180–220 °C) und hohem Druck (30–40 bar) gehen Harz und Verzögerer chemische Reaktionen ein und härten aus, wodurch die losen Flocken in eine feste Platte umgewandelt werden.
Kernprozess zur Brandhemmung:
Pressplan: Die Temperatur-, Druck- und Zeitparameter müssen entsprechend den Eigenschaften des Verzögerungsmittels (z. B. Zersetzungstemperatur) optimiert werden. Falsches Pressen kann zur Zersetzung des Verzögerungsmittels oder zu einer verminderten mechanischen Festigkeit führen.
Aushärtung: Stellt sicher, dass das Hemmstoff- und Harzsystem vollständig vernetzt und aushärtet und eine stabile feuerhemmende Schicht bildet.
![]() | Abschnitt 5: Fertigstellung |
9. Kühlen, Schneiden und Konditionieren
Inhalt: Die aus der Presse austretenden heißen Platinen (~100°C) werden in einem Kühlstern gleichmäßig auf Umgebungstemperatur abgekühlt, wodurch innere Spannungen abgebaut werden. Anschließend werden sie mit Kapp- und Längssägen auf Maß geschnitten und zur Konditionierung 24–72 Stunden lang in einem Lagerhaus gestapelt.
Zweck: Stabilisierung des Feuchtigkeitsgehalts und der inneren Spannungen der Platte, Vermeidung von Verformungen und Gewährleistung der Stabilität für die weitere Verarbeitung.
10. Schleifen und Inspektion
Inhalt: Konditionierte Platten werden kalibriert und mit einem Mehrkopf-Breitbandschleifer geschliffen, um die vorgehärtete Schicht und Dickenschwankungen zu entfernen und eine glatte Oberfläche zu erzielen. Abschließend werden sie vor dem Verpacken und Lagern überprüft (Dicke, Dichte, Festigkeit und Probenahme auf Brandverhalten überprüft).
Zweck: Bereitstellung präziser Endmaße und einer hervorragenden Oberflächenqualität für die Weiterverarbeitung (z. B. Laminieren, Kantenbearbeitung).
![]() | Abschnitt 6: Hilfssysteme |
Wärmeenergiezentrum: Erzeugt Wärme durch die Verbrennung von Abfallmaterialien (Rinde, Schleifstaub), um die Trocknungs- und Pressprozesse zu versorgen, wodurch Energie gespart und die Umwelt geschont wird.
Staubabsaugsystem: Sammelt Staub aus verschiedenen Verarbeitungsstufen und gewährleistet so die Einhaltung von Umweltvorschriften und die Produktionssicherheit.
Zentrales Steuerungssystem: Ein SPS/DCS-System ermöglicht die vollautomatische Steuerung des gesamten Prozesses, gewährleistet die präzise Ausführung der Prozessparameter und garantiert Produktionsstabilität und Wiederholbarkeit.
Zusammenfassung: Kernpunkte der Brandschutzbehandlung
1. Gleichmäßigkeit: Wird durch hochpräzise Dosierung und effizientes Mischen erreicht, um eine gleichmäßige Verteilung des Verzögerungsmittels sicherzustellen.
2. Kompatibilität: Das Verzögerer muss mit dem gewählten Harz (UF/MDI) und den Prozessparametern (Presstemperatur) kompatibel sein.
3. Stabilität: Das Verzögerer muss über die gesamte Lebensdauer der Platte wirksam bleiben, ohne zu migrieren oder auszulaugen.
4. Ausgewogenheit: Erfüllung der Feuerwiderstandsanforderungen bei gleichzeitiger Minimierung der Auswirkungen auf die physikalischen/mechanischen Eigenschaften und Kosten der Platte.

Anwendungsszenarien für feuerhemmende 12-mm-Spanplatten
12 mm ist eine übliche Dicke, die Stärke und Kosten in Einklang bringt. Aufgrund seiner feuerhemmenden Eigenschaften wird es häufig in Bereichen mit strengen Brandschutzanforderungen eingesetzt:
1. Innendekoration und Aufteilung von Gebäuden
Anwendungen: Innenwände, abgehängte Decken, Zierwände, Wandpaneele an öffentlichen Orten wie Hotels, Krankenhäusern, Schulen, Büros, Einkaufszentren.
Vorteil: Erfüllt die Brandschutzvorschriften für Gebäude, blockiert wirksam die Flammenausbreitung im Frühstadium eines Brandes und verschafft so Zeit für die Evakuierung.
2. Möbelherstellung
Anwendungen: Maßgeschneiderte Schränke für öffentliche Bereiche (Umkleideschränke, Aktenschränke), Tischplatten, Kopfteile usw.
Vorteil: Kombiniert Feuerbeständigkeit mit der Bearbeitbarkeit von Spanplatten und ermöglicht so eine Weiterverarbeitung wie Laminieren, Kantenschneiden und Fräsen.
3. Innenräume von Transportfahrzeugen
Anwendungen: Innenwände/Schottwände von Schiffskabinen; Innenverkleidungen für Hochgeschwindigkeitszüge/Triebwagen (Gepäckträgersockel, Toilettenmodule); Innenräume von Wohnmobilen.
Vorteil: Leicht, erfüllt die Gewichtsreduzierungsanforderungen des Transports und erfüllt gleichzeitig die strengen Flammen-, Rauch- und Toxizitätsnormen.
4. Andere Fachgebiete
Anwendungen: Labormöbel, Gerätegehäuse, Brandschutztürkerne, temporäre Konstruktionen für Ausstellungen.
Vorteil: Bietet eine kostengünstige Brandschutzlösung.
Hauptmerkmale der Produktionslinie
I. Professionelle feuerhemmende Behandlungsfähigkeit
Dies ist die wichtigste und differenzierteste Funktion.
1. Hochpräzises Flammschutzmittel-Dosiersystem: Ausgestattet mit speziellen Dosier-, Zerstäubungs- (oder Streu-) und Mischsystemen, um sicherzustellen, dass die Flammschutzmittel (Flüssigkeit oder Pulver) jede Flocke gleichmäßig und in einem präzisen Verhältnis beschichten (Fehler ≤ ± 0,5 %). Dies ist die Grundlage für ein gleichmäßiges und stabiles Brandverhalten.
2. Kompatibilität mit mehreren Hemmstoffprozessen: Kann basierend auf dem gewählten Hemmstofftyp und den Prozessanforderungen (Reihenfolge, Methode) angepasst werden, um sicherzustellen, dass das Endprodukt die angestrebten Brandschutzwerte erfüllt.
3. Ausgewogenheit zwischen Feuer- und mechanischen Eigenschaften: Durch optimiertes Heißpressen und Harzformulierungen wird die mechanische Festigkeit maximiert und gleichzeitig eine hervorragende Feuerbeständigkeit verliehen, wodurch ein erheblicher Festigkeitsverlust aufgrund der Zugabe von Verzögerungsmitteln vermieden wird.
II. Hoher Output, Effizienz und Automatisierung
1. Kerntechnologie der kontinuierlichen Presse: Die kontinuierliche Presse ist das Herzstück der Linie und ermöglicht eine kontinuierliche Zuführung, Pressung und Erwärmung der Matte. Ihre Effizienz übertrifft die von Mehretagenpressen bei weitem und ermöglicht eine Ausbringung von 600 m³/Tag. Es bietet einen stabilen Betrieb und niedrige Ausfallraten.
2. Vollautomatische Steuerung: Ein zentrales SPS- und DCS-Steuerungssystem überwacht und passt alle Prozessparameter (Temperatur, Druck, Geschwindigkeit, Verhältnisse) vom Hacken und Trocknen bis zum Mischen, Formen und Pressen automatisch an. Dies sorgt für Prozessstabilität und -konsistenz und reduziert manuelle Eingriffe und Betriebsfehler drastisch.
3. Intelligentes Produktionsmanagement: Die Integration mit MES (Manufacturing Execution System) ermöglicht die Rückverfolgung von Produktionsdaten, Auftragsverwaltung, Qualitätskontrolle und Energieüberwachung und erleichtert so die Entwicklung einer intelligenten „Lights-out-Fabrik“.
III. Überragende Produktqualität und Flexibilität
1. Hervorragende Produktleistung:
Feuerbeständigkeit: Produkte können den Brandschutzstandard GB 8624 B1 oder höher erfüllen.
Umweltfreundlichkeit: Formaldehydemissionen können streng auf die Standards E1 (≤0,124 mg/m³) oder E0 (≤0,05 mg/m³) kontrolliert werden.
Physikalische Eigenschaften: Durch präzises Formen und kontinuierliches Pressen weisen die Platten eine gleichmäßige Dichte, eine hohe innere Bindungsfestigkeit und minimale Dickenabweichungen auf (z. B. innerhalb von ±0,2 mm für 12-mm-Platten).
2. Hohe Produktionsflexibilität: Die Linie kann die Parameter schnell über das Steuerungssystem anpassen, um problemlos zwischen der Produktion von Platten unterschiedlicher Dicke (z. B. 8 mm–40 mm), Größen (z. B. 1220 x 2440 mm, 1830 x 3660 mm) und Brandschutzklassen zu wechseln, was eine schnelle Reaktion auf unterschiedliche Marktanforderungen ermöglicht.
IV. Energieeinsparung und wirtschaftliche Vorteile
1. Umfassende Energienutzung: Ein Wärmeenergiezentrum nutzt Prozessabfälle (Rinde, Schleifstaub usw.) als Brennstoff, um Wärme zum Trocknen und Pressen bereitzustellen. Dadurch wird die Abhängigkeit von externer Energie (Gas, Kohle) erheblich reduziert, die Betriebskosten gesenkt und eine umweltfreundliche Produktion gewährleistet.
2. Hohe Rohstoffausnutzung: Fortschrittliche Sieb- und Recyclingsysteme stellen sicher, dass nicht spezifikationsgerechtes Material wiederaufbereitet wird, was zu nahezu keinem Abfall führt.
3. Hoher Return on Investment (ROI): Hoher Output und Automatisierung führen zu hoher Arbeitsproduktivität (weniger Personal) und hohem Ertrag (≥95 %). Gepaart mit niedrigen Energie- und Wartungskosten bietet dies erhebliche wirtschaftliche Vorteile für Investoren.
Wir sind Shandong MINGHUNG Wood Based Panel Machinery Co.,Ltd. Es ist ein Hersteller kompletter Sätze von Sperrholzmaschinen, einlagigen Maschinen, Spanplatten und Dichteplatten.
Zu den von uns produzierten Maschinen gehören Schälmaschinen, Hackmaschinen, Rotationsschneidemaschinen, Trocknungsmaschinen, Leimmischer, Legemaschinen, Vorpressmaschinen, Heißpressmaschinen, Kühlmaschinen, Längs- und Quersägemaschinen, Schleifmaschinen sowie Hilfsmaschinen wie automatische Beschickungs- und Entladesysteme und Hebebühnen.


Kontaktieren Sie uns noch heute für ein kostenloses Angebot!
Unsere Kontakte:
Whatsapp: +86 18769900191 +86 15589105786 +86 18954906501
E -Mail: osbmdfmachinery@gmail.com
Der erste Tag der Shanghai International Woodworking Machinery Fair 2026 – wenn das Schlüsselwort von heute Morgen „Überraschung“ war, dann sind die Schlüsselwörter von heute Nachmittag definitiv „explosiv“ und „Selbstvertrauen“!
Diese Reise nach Shanghai war nicht nur eine Produktpräsentation, sondern auch eine Verbreitung unserer Marke und eine Verbindung von Emotionen. Wir werden unserem ursprünglichen Anspruch weiterhin treu bleiben und das Vertrauen und die Unterstützung jedes Kunden mit noch besseren Produkten und Dienstleistungen zurückzahlen. Die Zukunft ist vielversprechend und wir sind immer auf dem Weg!
Das Mittherbstfest naht und der Mond wächst rund. Während viele Menschen beginnen, sich auf Familientreffen vorzubereiten, erzählt die Fabrik des Unternehmens eine andere Geschichte: Gabelstapler schlängeln sich durch den Hof, Kranarme heben und senken, Container reihen sich in Reihen auf und die Verladearbeiten verlaufen angespannt, aber geordnet.
Wie stellt man Spanplatten her? Was ist der Produktionsschritt bei der Herstellung von Spanplatten?Einleitung:Spanplatten, auch Spanplatten genannt, sind ein vielseitiges und kostengünstiges Material, das in der Bau- und Möbelindustrie weit verbreitet ist. Es wird durch Zusammenpressen von Holzpartikeln und Klebstoff hergestellt
Diese neue Anlage markiert einen Neuanfang für unser Unternehmen. Geleitet von unserem dauerhaften Engagement für „Präzisionstechnik und Qualität an erster Stelle“ sind wir jetzt besser denn je gerüstet, um effiziente, langlebige und innovative Maschinenlösungen für die weltweite Holzwerkstoffindustrie bereitzustellen.