minghungmachinery@gmail.com ▏  +8618769900191 / +86 15589105786
Servo-Hydraulik kontinuierliche flache Presse 0-80 mm Dicke Reichweite
Sie sind hier: Heim » OSB PB MDF Maschinenserie » OSB PB MDF Maschinenserie » Servo-Hydraulik kontinuierliche flache Presse 0-80 mm Dicke Reichweite

PRODUKTKATEGORIE

Servo-Hydraulik kontinuierliche flache Presse 0-80 mm Dicke Reichweite

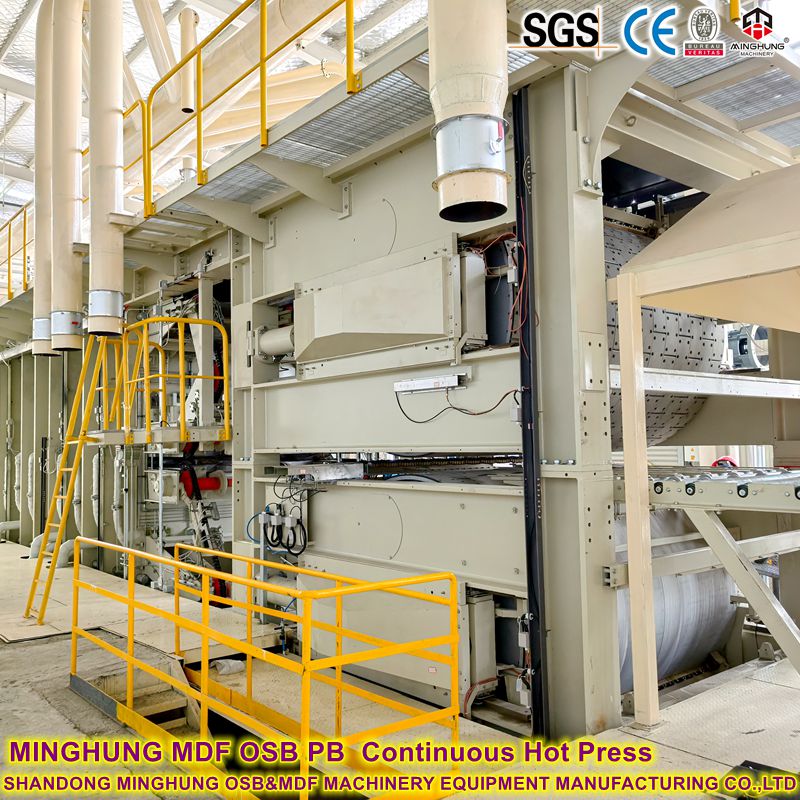
Eine Servo-Hydraulik-kontinuierliche Flachpresse ist eine High-End-Ausrüstung für die kontinuierliche heiße Presse von künstlichen Panels (Partikett, MDF, OSB usw.). Es steuert dynamisch Druck und Temperatur über ein Servo-Hydrauliksystem und synchronisiert mit Stahlriemenernährung, um hochpräziser Drücken über einen vollen Dickenbereich von 0,5 bis 80 mm zu erzielen, wobei Toleranzen von ± 0,1 mm bis ± 0,3 mm Toleranzen sind.
Verfügbarkeitsstatus:
Menge:
sharethis sharing button
  • MH-CHP

  • MINGHUNG


Servo-Hydraulik kontinuierliche flache Presse  0-80 mm Dicke Reichweite

oder


I. Schlüsselparameter    


Parameter

Reichweite

Dicke drücken

0,5–80 mm

Gürtelgeschwindigkeit

0,5–2,5 m/min (adaptiv)

Arbeitsdruck

2–8 MPa (zonenverstellbar)

PLATEN TEMP.

150–250 ℃ (12-24 unabhängige Zonen)

Energie installiert

2.500–5.000 kW

Tägliche Ausgabe

800–2.500 m³


Ii.  Arbeitsprinzip  


1. Dynamischer Druckausgleich  

   Servozylinder stellen den Druck in Echtzeit ein: Position der Position der Position für dünne Bretter (± 0,05 mm), Druckprioritätskontrolle für dicke Bretter (Interzonenvariation <0,3 Bunde).  

2. Devisle -Wärmeübertragung  

   Dreistufiges Temperaturprofil:  

     Heizzone (200-250 ℃): Aktiviert Oberflächenkleber  

     Aushärtungszone (180-200 ℃): Erstarrungsfestigkeit von Deep Core-Layer  

     Kühlzone (150-170 ℃): Unterdrückt Federverteidiger  

3.. Kontinuierliche Fütterung  

   Zwei hitzebeständige Stahlgurte (1,5-2 mm dick) die Matte mit einer Geschwindigkeit, die durch Dicke automatisch angepasst ist (dünn: ≥1,8 m/min, dick: ≤ 0,8 m/min).  


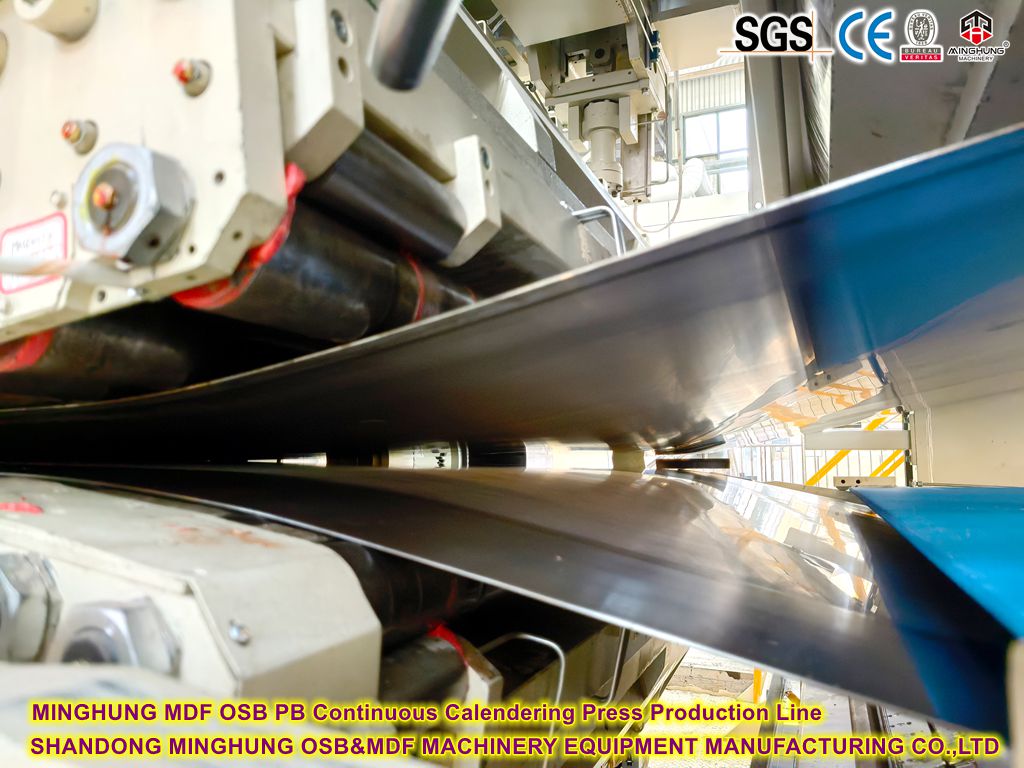
MINGHUNG MDF PB kontinuierliche Kalender -Press -Produktionslinie


III. Workflow    


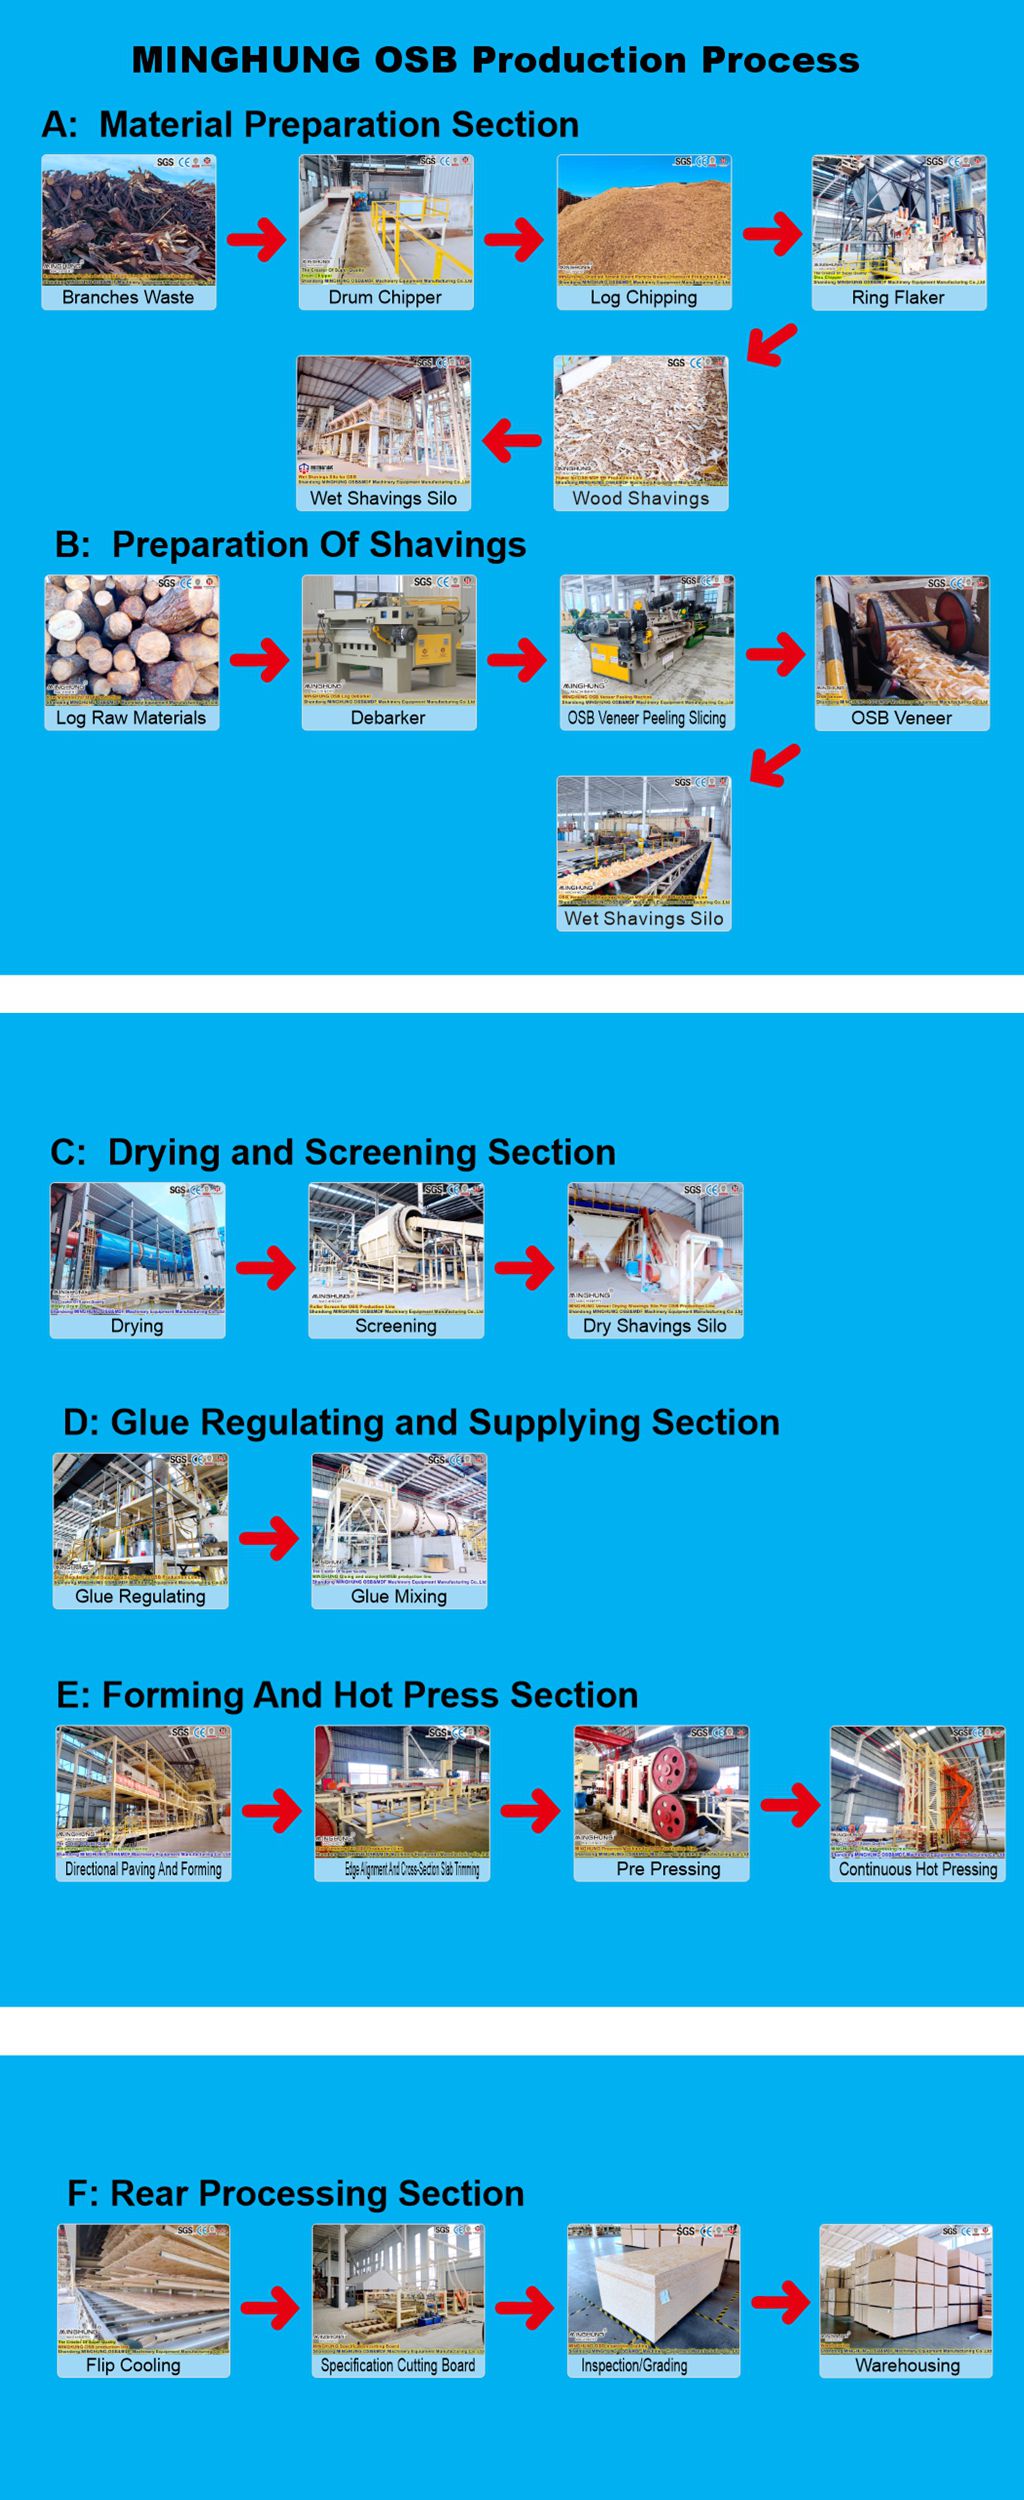
1. Mattenformung: Fasern/Chips verbreiten sich in homogenen Matten (Dichtevariation <3%).  

2. Vorabdringung: Roller-Vorabaktion bei 0,5-1MPa zum Entfernen der Luft.  

3. Main Pressing:

  -0-30  

  - 30S-40 min: schrittweise Druckbetrieb (Rampe auf 4 MPa für dicke Bretter)  

4. Riemenkühlung: Wasserkühlsystem reduziert die Paneltemperatur. zu <80 ℃.  

5. Querschnitt: Flying Saw schneidet die Paneele bis zu Länge (± 0,5 mm Genauigkeit).  


Panelproduktionslinie auf Holzbasis


Ⅳ. Kernkomponenten  


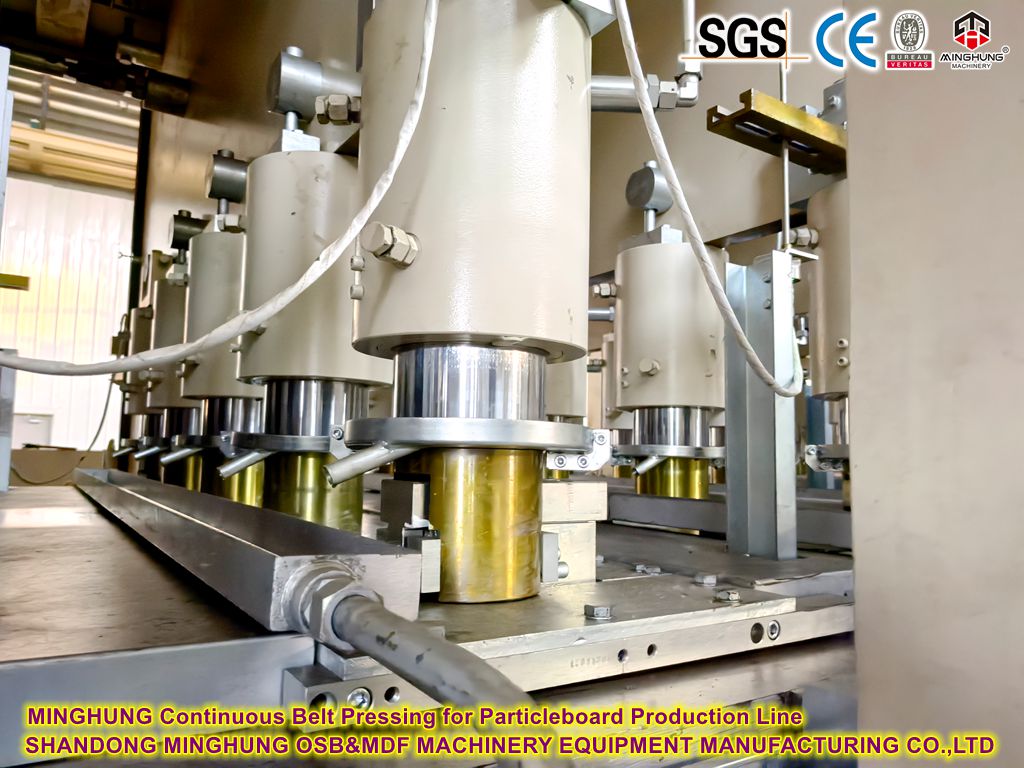
1. Servo-Hydrauliksystem  

   Zylinder: 200-400 unabhängige Einheiten (80-120 mm Bohrung, ≤ 10 ms Antwort).  

   Servoventile: Druckregelung mit geschlossener Schleife (± 0,1 Bunde).  


Zylinder für kontinuierliche Gürtel, die für die Partikettsproduktionslinie drücken


2. Erhitzte Pläne  

  - Material: Speziallegierter Stahl (350 ℃ resistent)  

  - Struktur: 12-24 Wärmezonen, jeweils mit Thermoelement + PID-Controller.  

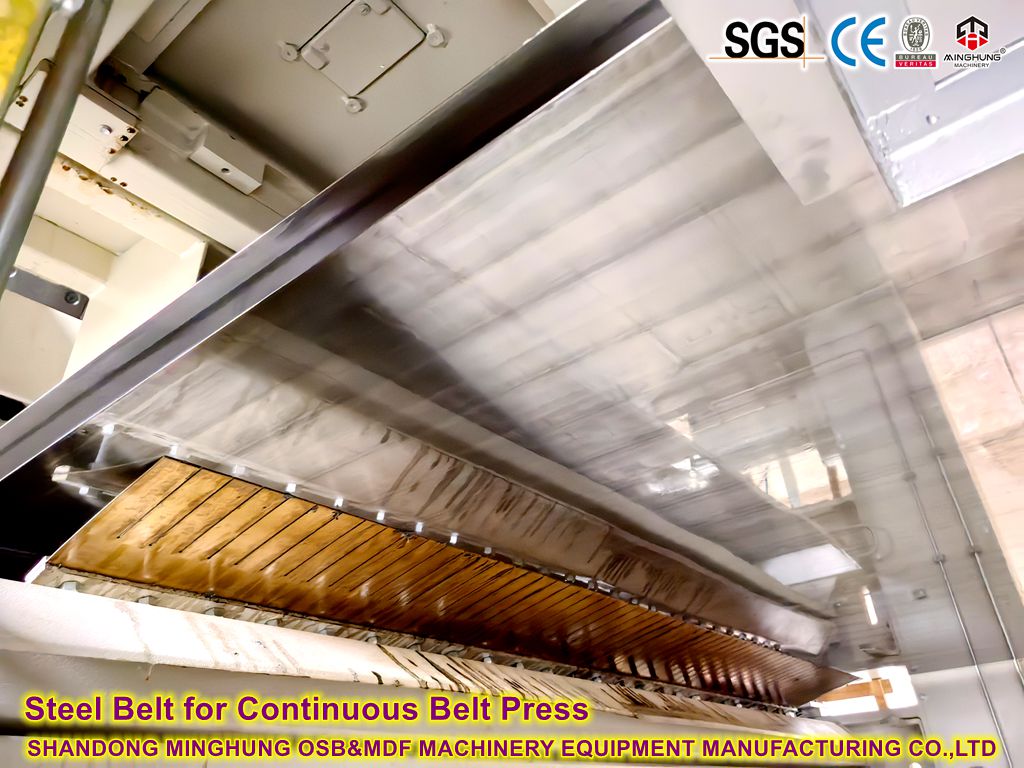
Stahlriemen für kontinuierliche Gürtelpressmaschine


3. Stahlriemenantrieb  

   Drehtrommel: Hartchrom plattiert (HRC 60+ Härte)  

   Spannungskontrolle: Hydraulische Autospannung (<1% Schwankung).  


MINGHUNG kontinuierlicher Gürtel drücken


4. Überwachungssystem  

   Laserdicke Messgerät: Online -Messung (0,01 mm Präzision)  

   IR-Wärmeleitbilder: Echtzeit-Temperaturfeldscan (± 2 ℃ Auflösung).  


V.  Continuous Pressing Process Core  


1. Dynamische Stahlgürtelförderung  

   Zwei hitzebeständige Stahlgurte (1,5-2 mm dick) bewegen sich synchron bei 0,5 bis 2,5 m/min.  

   Dünne Bretter (0,5-3 mm): Hochgeschwindigkeitspress (≥ 1,8 m/min)  

   Dicke Bretter (50-80 mm): Tiefe Eindringung mit niedriger Geschwindigkeit (≤ 0,8 m/min)  


2. Temperaturregelung in Zonen  

   12-24 Independent Wärmezonen (150-250 ℃ einstellbar):  

     Eingängigkeitszone: Rapid Heating (200-250 ℃) für die Kleberaktivierung  

     Mittelzone: Konstante Aushärtung (180-200 ℃)  

     Outfeed-Zone: abgestufte Kühlung (150-170 ℃), um den Federverteidiger zu unterdrücken  


3. Druckprofilanpassung  

   Dünne Boards: Hochdruckkurzzyklus (≥ 5 MPa Peak, 10-30-Dauer)  

   Dicke Boards: schrittweise Druckrampe (0 → 2MPa Vorheizen → 4MPa -Kerndurchdringung → 5 mPa Oberflächenverdichtung)  


Ⅵ.  Servo-Hydraulik-System-Schlüsseltechnologien  


1. Multi-Zylinder-Koordination  

   200-400 unabhängige hydraulische Zylinder (80-120 mm Bohrung), jeweils ausgestattet mit:  

     Hochfrequenz-Servoventil (Reaktionszeit ≤ 10 ms)  

     Präzisionsverschiebungssensor (0,001 mm Auflösung)  

     Druckwandler (± 0,05 -BAR -Fehler)  


2. Kontrolle in Echtzeit geschlossen  

   Feedback mit zwei Druckpositionen:  

     Dünne Boards: Position der Prioritätskontrolle (± 0,05 mm Toleranz)  

     Dicke Boards: Druckausgleichspriorität (Interzonenvariation < 0,3 Beute)  

   Dynamische Zylinderschlaganpassung alle 50 ms, um die thermische/elastische Verformung auszugleichen  

3. Optimierung der Energieeffizienz  

   40% Energieeinsparungen im Vergleich zu herkömmlichen Pumpen über serienfrequente Servopumpen mit variabler Frequenz  

   Energieverbrauch für 80 -mm -Bretter: ≤ 85 kWh/m³  


Ⅶ.  0-80 mm Dickerbereich Implementierung    


Dicke

Technische Herausforderung

Lösung

0,5-3 mm

Oberflächenquetsche, Dichtevariation > 8%

Positionsregelung auf Mikrometerebene + Oberflächentemperatur (230 ℃ → 5s)

8-30 mm

Unvollständige Kernhärtung

Durchdringung mit mittlerer Temperatur (180 ℃ ≥ 90er) + Druckeinhaltungskompensation

50-80 mm

Unzureichende Wärmedurchdringung

Abgestufte Druckung (0-30 min: 2mpa → 30-40 min: 4mpa)


Picking und Versand

Drum Trockner für die Herstellung von OSB MDF-Spanplattenmatte erstere für die OSB-Board-Produktion MINGHUNG OSB Continuous Pre-Press-Laden MINGHUNG OSB-Geräte


Ausstellungsfotos    

MINGHUNG Clients MINGHUNG Sperrholzmaschine


Kontaktieren Sie uns noch heute für ein kostenloses Angebot!


Unsere Kontakte:


Whatsapp: +86 18769900191  +86 15589105786  +86 18954906501

E -Mail: minghungmachinery@gmail.com


Vorherige: 
Nächste: 
Product Inquiry
Fair hall01_614_614.png
Bericht vom ersten Tag der Shanghai International Woodworking Machinery Fair: Überwältigender Zuspruch!
09-08 2026

Der erste Tag der Shanghai International Woodworking Machinery Fair 2026 – wenn das Schlüsselwort von heute Morgen „Überraschung“ war, dann sind die Schlüsselwörter von heute Nachmittag definitiv „explosiv“ und „Selbstvertrauen“!

weiterlesen
Fair hall11_614_614.png
Die Shanghai International Woodworking Machinery Exhibition 2026 ging perfekt zu Ende – wir haben eine reiche Ernte eingefahren!
09-11 2026

Diese Reise nach Shanghai war nicht nur eine Produktpräsentation, sondern auch eine Verbreitung unserer Marke und eine Verbindung von Emotionen. Wir werden unserem ursprünglichen Anspruch weiterhin treu bleiben und das Vertrauen und die Unterstützung jedes Kunden mit noch besseren Produkten und Dienstleistungen zurückzahlen. Die Zukunft ist vielversprechend und wir sind immer auf dem Weg!

weiterlesen
plywood machine deliver (8)_649_649.png
Der Mond wird voll, aber niemand ruht – die Hingabe hinter 25 Containern
09-29 2026

Das Mittherbstfest naht und der Mond wächst rund. Während viele Menschen beginnen, sich auf Familientreffen vorzubereiten, erzählt die Fabrik des Unternehmens eine andere Geschichte: Gabelstapler schlängeln sich durch den Hof, Kranarme heben und senken, Container reihen sich in Reihen auf und die Verladearbeiten verlaufen angespannt, aber geordnet.

weiterlesen
Particleboard paving machine.jpg
Wie stellt man Spanplatten her? Was ist der Produktionsschritt?
09-09 2023

Wie stellt man Spanplatten her? Was ist der Produktionsschritt bei der Herstellung von Spanplatten?Einleitung:Spanplatten, auch Spanplatten genannt, sind ein vielseitiges und kostengünstiges Material, das in der Bau- und Möbelindustrie weit verbreitet ist. Es wird durch Zusammenpressen von Holzpartikeln und Klebstoff hergestellt

weiterlesen
车间3_副本.png
Ein neues Kapitel in der intelligenten Fertigung: Unsere 18-monatige Reise zu einer brandneuen Anlage
07-29 2026

Diese neue Anlage markiert einen Neuanfang für unser Unternehmen. Geleitet von unserem dauerhaften Engagement für „Präzisionstechnik und Qualität an erster Stelle“ sind wir jetzt besser denn je gerüstet, um effiziente, langlebige und innovative Maschinenlösungen für die weltweite Holzwerkstoffindustrie bereitzustellen.

weiterlesen
Shandong MINGHUNG Wood Machinery Co.,Ltd ist ein bekannter Hersteller von Sperrholzmaschinen in China mit Sitz in der Stadt Linyi.
Heim

KONTAKTIERE UNS

+86-18769900191 / +86-15589105786
+86-18769900191 / +86-15589105786
minghungmachinery@gmail.com
Stadt Fangcheng, Bezirk Lanshan, Stadt Linyi, Provinz Shandong, China
Urheberrecht © 2010 SHANDONG MINGHUNG WOOD MACHINERY CO.,LTD