| Verfügbarkeitsstatus: | |
|---|---|
| Menge: | |
MINGHUNG

Anwendungsszenarien
Kiefernschutzsperrholz ist ein Kernprodukt für Anwendungen im Außenbereich und in feuchten Umgebungen mit den folgenden Anwendungsszenarien:
Bauschalung: Hochfeste Schalung zum Betonieren, die Wasserbeständigkeit und mehrfache Wiederverwendung erfordert
Dachkonstruktionen: Dachummantelung und Dachböden, die vor Feuchtigkeit und Pilzbefall geschützt werden müssen
Außenlandschaftsgestaltung: Parkanlagen, Gartenmöbel, Spaliere, die den natürlichen Elementen ausgesetzt sind
Dock- und Marineanlagen: Dockdecks und Yachthafenstrukturen, die mit Süß- oder Salzwasser in Kontakt kommen
Landwirtschaftliche Gebäude: Viehställe, Gewächshäuser und andere feuchte/korrosive Umgebungen
Kiefer (insbesondere Radiata-Kiefer) ist aufgrund seiner geraden Maserung, hervorragenden Bearbeitbarkeit und hervorragenden Klebeleistung weltweit der Hauptrohstoff für Sperrholz. Mit dem Wachstum des Holzbaus im Außenbereich und der Entwicklung der Infrastruktur steigt die Nachfrage nach ordnungsgemäß behandeltem Kiefernsperrholz weiter.
Kernprozessablauf
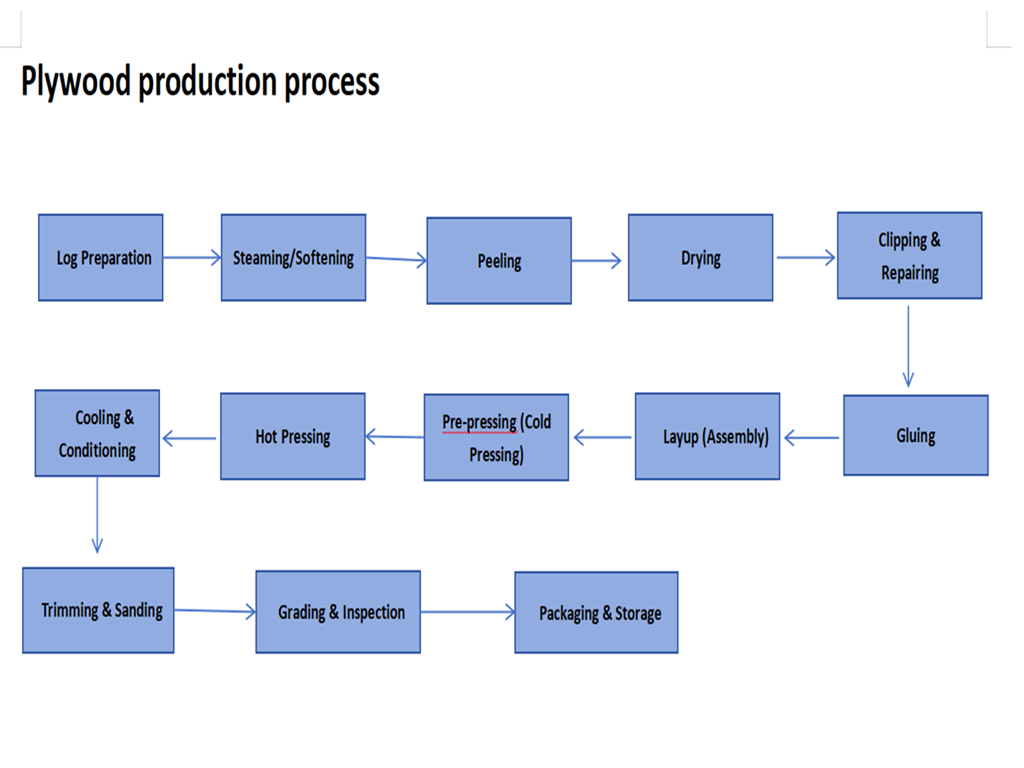
Die Produktionslinie für mit Kiefernschutzmittel behandeltes Sperrholz deckt den gesamten Prozess vom Stamm bis zur fertig behandelten Platte ab:
1. Stammvorbereitung → Kiefernstamm querschneiden und entrinden
2. Dämpfen/Erweichen → Erweichen bei hoher Temperatur für eine verbesserte Schälqualität
3. Furnierschälen → Kiefernstämme in durchgehende Furnierbänder schälen
4. Furniertrocknung → Reduzierung des Feuchtigkeitsgehalts auf 8-12 %, um Verformungen zu verhindern
5. Furniersortierung und -flicken → CCD-Inspektion, Sortierung, automatisches Verstopfen/Spleißen von
6. Kleben und Auftragen → Mit wasserfestem Phenol-Formaldehyd (PF)-Harz quer zur Faserrichtung in ungeraden Schichten auftragen
7. Kaltes Vorpressen → Luftabsaugung und erste Mattenformung
8. Heißpressformen → Hochtemperatur- und druckhärtender Klebstoff zur Bildung von Sperrholzplatten
9. Beschneiden und Schleifen → Kantenbeschnitt auf Standardgrößen, Kalibrieren des Schleifens
10. Konservierungsbehandlung (Kernprozess) → Vakuum-Druck-Konservierungsimprägnierung
11. Aushärtung und Konditionierung → Konservierungsmittelstabilisierung und Konditionierung der Panelleistung
12. Qualitätsprüfung und -bewertung → Prüfung der Konservierungsmittelretention und Eindringtiefe gemäß AS/NZS-Standards
13. Verpackung und Lagerung → Fertige Produktverpackung, versandbereit

Einführung in die Hauptproduktionsausrüstung
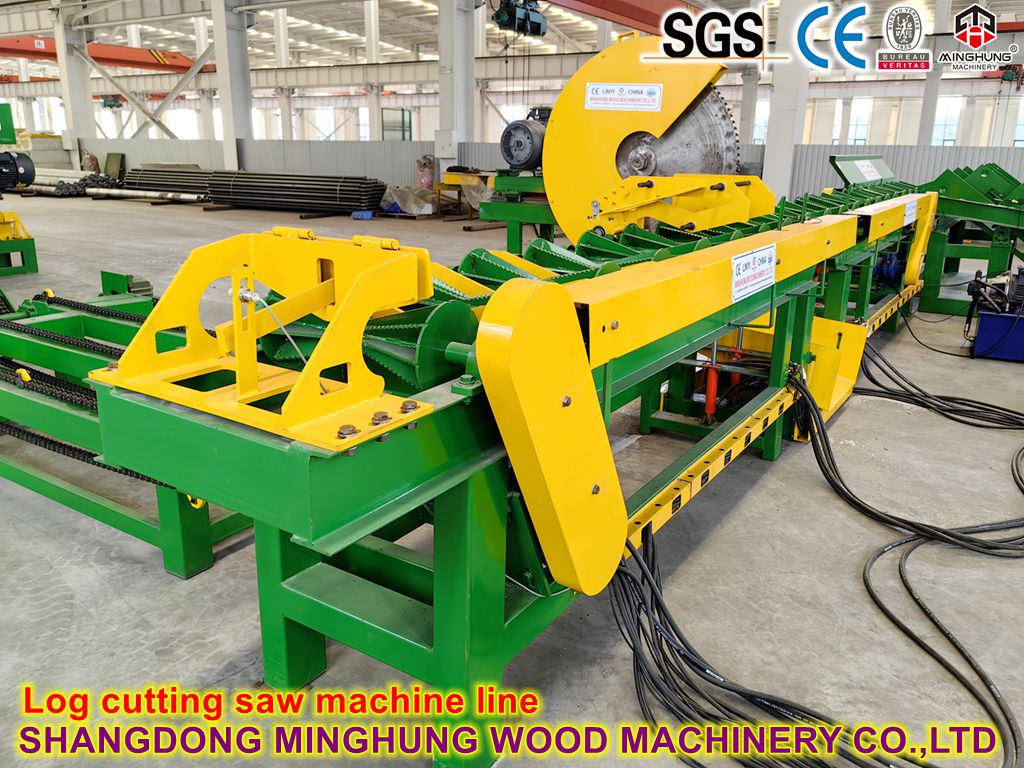
Holzkappsäge
Schneidet Kiefernstämme entsprechend den Verarbeitungsanforderungen der Schälmaschine auf vorgegebene Längen. Ausgestattet mit automatischen Zuführ- und Längenfixierungs-Schneidsystemen, die eine hohe Schnittpräzision und schnelle Produktionseffizienz bieten und Stämme mit einem Durchmesser von bis zu 600 mm verarbeiten können.
Kiefernholz-Entrinder
Entfernt die Rinde von Kiefernstämmen, um Verunreinigungen zu reduzieren, die die nachfolgende Schälmesser- und Furnierqualität beeinträchtigen. Verfügt über ein Rollenentrindungsdesign mit hydraulischem Antrieb, das eine gründliche Rindenentfernung mit minimaler Beschädigung des Stammes ermöglicht. Kann Stämme mit einem Durchmesser von 150–500 mm verarbeiten, mit einer Entrindungsgeschwindigkeit von bis zu 57 Metern pro Minute.
Furnierschäldrehmaschine (mit Kern / kernlos)
Schält aufgeweichte Kiefernstämme zu einem durchgehenden Bandfurnier. Diese Linie verfügt über hochpräzise CNC-Schäldrehmaschinen, die Stämme mit einem Durchmesser von 150–800 mm bei Schälgeschwindigkeiten von bis zu 90 Metern pro Minute und mit einer Genauigkeit der Furnierdicke von bis zu ±0,05 mm bearbeiten können. Zu den Optionen gehören Drehmaschinen mit Kern (geeignet für Stämme mit großem Durchmesser) und Drehmaschinen ohne Kern (geeignet für Stämme mit kleinem Durchmesser und Restmaterialien).
Furnierkantenschneider
Schneidet fortlaufendes Bandfurnier auf bestimmte Standardbreiten zu und sorgt so für einheitliche Furnierabmessungen für die anschließende Laminierung. Verfügt über einen automatischen Breitenfixierungsschnitt mit einem Schnittbreitenbereich von 500–2700 mm.
Furniertrockner (Gitterband- oder Walzentyp)
Trocknet nasses Furnier auf einen Feuchtigkeitsgehalt von 8–12 %, um Verzug und Verformung zu verhindern. Mesh-Band-Trockner transportieren Furnier flach auf mehrschichtigen Bändern durch Heißluftzirkulation für eine gleichmäßige Trocknung. Walzentrockner führen das Furnier wellenförmig durch Trockenwalzen mit großem Durchmesser. Die Trocknungstemperatur beträgt 80–120 °C und ist mit automatischen Feuchtigkeitsüberwachungsgeräten ausgestattet, die gleichmäßige Trocknungsergebnisse gewährleisten.
Präzisions-Leimverteiler (Vier-Rollen-Leimverteiler)
Trägt wasserfesten Phenol-Formaldehyd-Harzkleber (PF) gleichmäßig auf beide Seiten der Kernfurniere auf. Der präzise Vierwalzen-Leimverteiler passt die Abstände und Geschwindigkeitsverhältnisse zwischen den Walzen präzise an, um einen stabilen Leimverbrauch von 180–220 g/m² (beidseitig) mit einer Genauigkeit von ±10 g/m² aufrechtzuerhalten. Für konservierendes Sperrholz ist PF-Kleber anstelle von gewöhnlichem UF-Harz erforderlich, was eine hervorragende Wasserbeständigkeit und Haltbarkeit im Außenbereich gewährleistet.
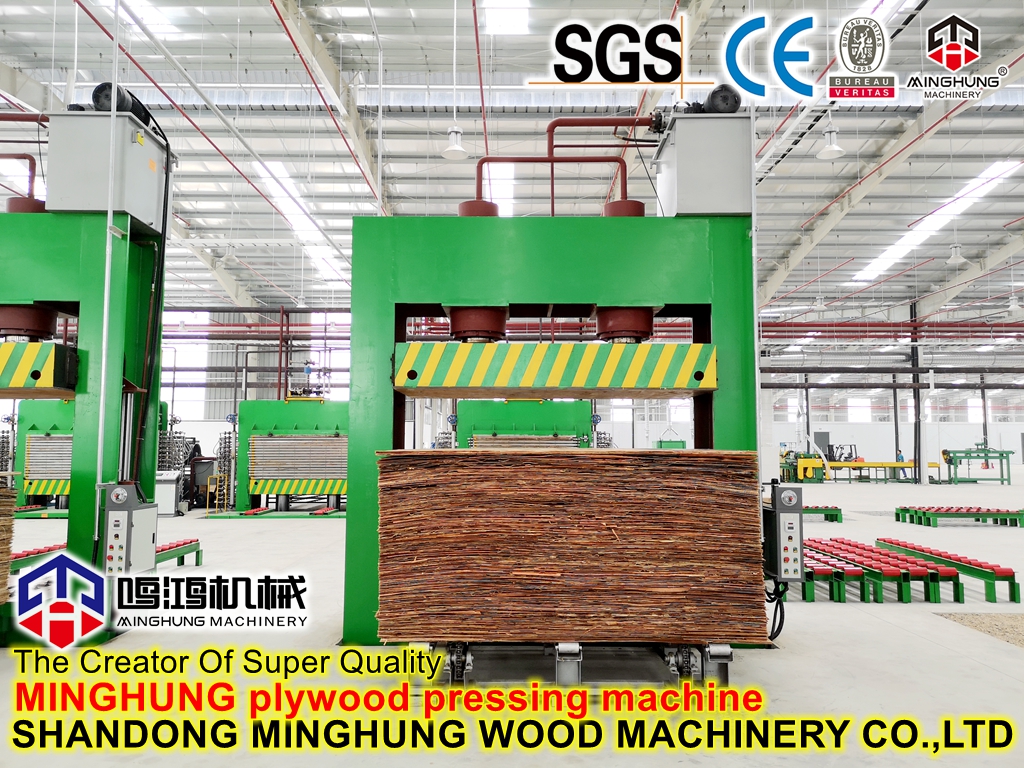
Kalte Vorpresse
Komprimiert die zusammengesetzten Matten vor dem Heißpressen vor, entfernt die Luft zwischen den Schichten und sorgt für eine anfängliche Formgebung, um ein Verrutschen der Matte während des Heißpressens zu verhindern. Der Kaltpressdruck beträgt typischerweise 0,8–1,2 MPa mit einer Haltezeit von 10–30 Minuten.
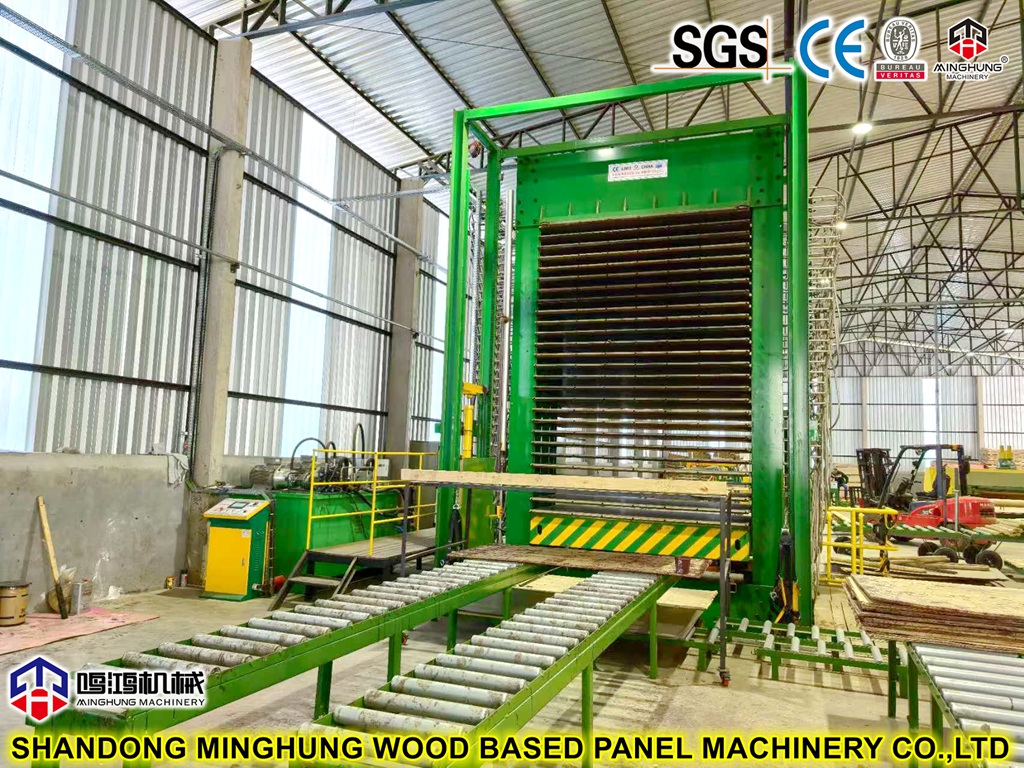
Mehrschicht-Heißpressen
Die wichtigste Ausrüstung für die Sperrholzumformung. Vorgepresste Matten werden in die Mehrschicht-Heißpresse geladen, wo der PF-Kleber bei eingestellter Temperatur (115–220 °C), Druck (2,0–6,0 MPa) und Haltezeit aushärtet und mehrere Furnierschichten zu einer integrierten Platte verbindet. Diese Linie verfügt über Heißpressen mit 15 bis 26 Öffnungen, die in der Lage sind, mehrere Platten gleichzeitig in einer Charge zu pressen. Die Platten werden durch Thermoöl oder Dampf erhitzt, wobei die Temperaturdifferenz auf ±1℃ geregelt wird.
Kapp- und Kantensäge
Schneidet heißgepresste Rohplatten präzise auf standardmäßige Endabmessungen (z. B. 1220 x 2440 mm) zu. SPS-gesteuert mit Infrarot-Positionierung, Schnittgenauigkeit ±0,5 mm, Arbeitsgeschwindigkeit 40–70 Meter pro Minute, Kapazität bis zu 8–12 Blatt pro Minute.
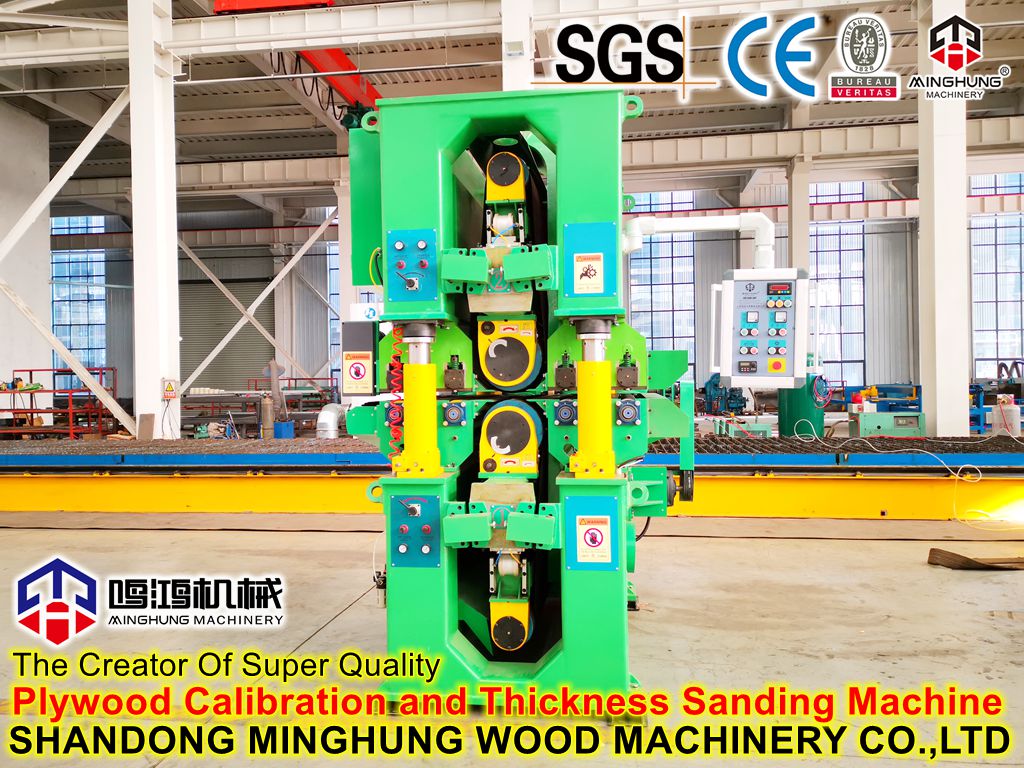
Schleifer (Dreikopf-Breitbandschleifer)
Führt Kalibrierschleifen und Oberflächenbearbeitung an besäumten Platten durch, um eine gleichmäßige Dicke und eine glatte Oberfläche als Vorbereitung für die Konservierungsbehandlung zu erzielen. Der Breitbandschleifer mit drei Köpfen führt Grob-, Fein- und Polierarbeiten in einem Durchgang durch, mit einer Dickengenauigkeit von ±0,1 mm und einer Oberflächenrauheit von Ra≤3,2 μm.
Vakuum-Druck-Konservierungsretorte
Die charakteristische Ausrüstung dieser Produktionslinie. Lädt geschliffenes Kiefernsperrholz zur Vakuum-Druckimprägnierung in versiegelte Behandlungsretorten. Der Prozessablauf umfasst: Anfangsvakuum (Entfernen der Luft aus den Holzzellen) → Einspritzen der Konservierungslösung → Druckimprägnierung (1,0–1,5 MPa, Eindrücken des Konservierungsmittels in die Holzfasern) → Endvakuum (Rückgewinnung überschüssigen Konservierungsmittels). Die Retorten bestehen aus korrosionsbeständigem Edelstahl und verfügen über automatische Niveau- und Druckkontrollen.
Konservierungsmittel-Misch- und Zirkulationssystem
Beinhaltet Lagertanks für Konservierungsmittelkonzentrate, Mischtanks, Arbeitslösungstanks, Umwälzpumpen und Filtereinheiten. Dieses System verdünnt das Konservierungsmittelkonzentrat in genauen Verhältnissen mit der Arbeitslösung und zirkuliert zwischen Retorten und Tanks, um eine effiziente Wiederverwendung und minimale chemische Abfälle zu gewährleisten. Ausgestattet mit automatischer Dosiersteuerung mit einer Konzentrationsgenauigkeit von ±0,1 %.
Aushärtungs- und Konditionierungsbereich
Nach der Konservierungsbehandlung müssen Sperrholzplatten in einer Umgebung mit kontrollierter Temperatur und Luftfeuchtigkeit platziert werden, damit die Konservierungsmittel ausreichend im Holz fixiert werden. Die Aushärtezeit beträgt im Allgemeinen 24–72 Stunden, wobei die Umgebungstemperatur bei 20–40 °C gehalten und vor direkter Sonneneinstrahlung und Regen geschützt wird.
Automatisches Stapel- und Verpackungssystem
Sortiert und stapelt qualitätsgeprüfte Platten automatisch nach Qualität, wickelt sie mit Stretchfolie ein, fügt Kantenschutz hinzu und sichert sie mit Umreifungsbändern, um versandfertige Verpackungseinheiten zu bilden, die für den Seetransport über große Entfernungen geeignet sind.
Thermalölerhitzer oder Dampfkessel
Bietet Wärmequelle für Heißpressen und Trockner. Zu den Optionen gehören kohlebefeuerte, ölbefeuerte, gasbefeuerte oder biomassebefeuerte Kessel, je nach Brennstoffverfügbarkeit des Kunden, die einen hohen thermischen Wirkungsgrad und einen stabilen Betrieb bieten.
SPS-Zentralsteuerungssystem
Das zentrale Nervensystem der gesamten Produktionslinie. Bietet eine zentrale Steuerung und Echtzeitüberwachung aller Geräteparameter, einschließlich Temperatur, Druck, Zeit und Geschwindigkeit über einen Touchscreen. Verfügt über einen Fehlerselbstdiagnosealarm und eine Fernüberwachungsschnittstelle für ein intelligentes Produktionsmanagement.
Wichtige technische Spezifikationen
Parameter | Spezifikation |
Anwendbare Rohstoffe | Radiata-Kiefer, Südkiefer und verschiedene Kiefernarten |
Fertige Panelgröße | 1220×2440 mm (4×8 Fuß), anpassbar |
Bereich der Plattendicke | 9 mm - 30 mm |
Tägliche Produktionskapazität | 300–800 Blatt (Standardplatten im Format 4 x 8 Fuß) |
Heißpresstemperatur | 115℃ - 220℃ (Temperaturregelgenauigkeit ±1℃) |
Heißpressdruck | 2,0 - 6,0 MPa (einstellbar) |
Anzahl der Heißpressöffnungen | 15 - 26 Schichten |
Klebstofftyp | Phenol-Formaldehyd (PF)-Harz, wasserfest |
Konservierungsmittelarten | ACQ, CCA, Bor, MCQ (optional) |
Behandlungsmethode | Vakuum-Druckimprägnierung (Anfangsvakuum + Druck + Endvakuum) |
Behandlungsdruck | 1,0 - 1,5 MPa |
Feuchtigkeitsgehalt des fertigen Produkts | ≤25 % (nach Behandlung und Konditionierung) |
Dicke Toleranz | ±0,1 mm - ±0,3 mm |
Steuerungssystem | SPS-Touchscreen vollautomatisch + Fernüberwachung |
Warum diese Produktionslinie wählen?
1. Integriertes Vollprozessdesign: Vollständige Abdeckung vom Holzschälen bis zur fertigen Konservierungsbehandlung, wodurch Zwischenverluste und Koordinationskosten reduziert werden
2. Internationaler Standard-Behandlungsprozess: Vakuum-Druck-Imprägnierungstechnologie, die ein tiefes Eindringen des Konservierungsmittels gewährleistet
3. Kompatibilität mit mehreren Konservierungsmitteln: Flexibler Wechsel zwischen ACQ, CCA, Bor, MCQ und anderen Konservierungssystemen für unterschiedliche Exportmarktanforderungen
4. Hochwertiges Kiefernsperrholz: Wasserfester Phenol-Formaldehydharz-Klebstoff und strenges Heißpressverfahren sorgen für hervorragende Klebefestigkeit und Wasserbeständigkeit
5. Hoher Automatisierungsgrad: Vollautomatische SPS-Steuerung reduziert die Arbeitsabhängigkeit und gewährleistet die Produktkonsistenz
6. Schlüsselfertiger Service: One-Stop-Support von der Geräteinstallation über die Prozessinbetriebnahme bis hin zur Bedienerschulung
Der erste Tag der Shanghai International Woodworking Machinery Fair 2026 – wenn das Schlüsselwort von heute Morgen „Überraschung“ war, dann sind die Schlüsselwörter von heute Nachmittag definitiv „explosiv“ und „Selbstvertrauen“!
Diese Reise nach Shanghai war nicht nur eine Produktpräsentation, sondern auch eine Verbreitung unserer Marke und eine Verbindung von Emotionen. Wir werden unserem ursprünglichen Anspruch weiterhin treu bleiben und das Vertrauen und die Unterstützung jedes Kunden mit noch besseren Produkten und Dienstleistungen zurückzahlen. Die Zukunft ist vielversprechend und wir sind immer auf dem Weg!
Das Mittherbstfest naht und der Mond wächst rund. Während viele Menschen beginnen, sich auf Familientreffen vorzubereiten, erzählt die Fabrik des Unternehmens eine andere Geschichte: Gabelstapler schlängeln sich durch den Hof, Kranarme heben und senken, Container reihen sich in Reihen auf und die Verladearbeiten verlaufen angespannt, aber geordnet.
Wie stellt man Spanplatten her? Was ist der Produktionsschritt bei der Herstellung von Spanplatten?Einleitung:Spanplatten, auch Spanplatten genannt, sind ein vielseitiges und kostengünstiges Material, das in der Bau- und Möbelindustrie weit verbreitet ist. Es wird durch Zusammenpressen von Holzpartikeln und Klebstoff hergestellt
Diese neue Anlage markiert einen Neuanfang für unser Unternehmen. Geleitet von unserem dauerhaften Engagement für „Präzisionstechnik und Qualität an erster Stelle“ sind wir jetzt besser denn je gerüstet, um effiziente, langlebige und innovative Maschinenlösungen für die weltweite Holzwerkstoffindustrie bereitzustellen.