China Woodworking Machinery OSB PB-Produktionslinienausrüstung
Spanplatten werden aus Holz, Holzstämmen und Stroh hergestellt.Der Hauptvorteil der Wahl von Spanplatten besteht darin, dass sie eine kostengünstige Alternative zu Sperrholz oder Faserplatten mittlerer Dichte darstellen.Laminierte Spanplatten und furnierte Spanplatten bieten im Vergleich zu Sperrholz ein dekoratives Aussehen zu einem niedrigen Preis.Es bietet eine glatte und ebene Oberfläche zum Aufkleben von dekorativen Laminaten oder Holzfurnieren.Diese Spanplatte ist stabiler und ästhetisch ansprechend.So werden laminierte Spanplatten und furnierte Spanplatten heute in der Massenproduktion von Büromöbeln verwendet. Aufgrund ihres geringen Gewichts können Spanplatten problemlos transportiert und gehandhabt werden. Spanplatten haben im Vergleich zu MDF eine größere Schraubenaufnahmekapazität und werden daher häufig zur Herstellung von Möbeln verwendet, die mit Schrauben zusammengebaut werden können. Sie erfordern nur minimale Wartung und sind leicht zu reinigen.Spanplatten verfügen über thermoakustische Isoliereigenschaften und eignen sich daher hervorragend für Lautsprecher und Zwischendecken in Auditorien, Theatern usw.
China Woodworking Machinery OSB PB-Produktionslinienausrüstung
01: PRODUKTBESCHREIBUNG
Diese Produktionslinie dient zur Herstellung von mitteldichten Faserplatten (MDF)/HDF mit einer Kapazität von 100 cbm-400 cbm pro Tag. Ausgabegröße: Dicke 10mm-30mm, übliche Größe 4x8ft (1220x2440 mm) und 6x9ft (1830x2745 mm).
MINGHUNG ist einer der besten MDF/HDF-Anlagenlieferanten und verfügt über eigene Stärken in der Schlüsseltechnologie Spanen/Refinieren/Trocknen und Sieben/Mattenformen und Schleifen.
MINGHUNG Die MDF-Anlage weist eine stabile Betriebsqualität und eine Überproduktionskapazität auf.Sufoma verfügt über ein starkes Kundendienstteam für Anlagenoptimierungen oder Kapazitätserweiterungsänderungen.
02 VOLLSTÄNDIGE PRODUKTPARAMETER
<1> Trommelhacker
Einlassgröße
240*750mm (H*B)
Klingenmenge
2Stk
Messerrollendurchmesser
800mm
Leistung
132 kW
Nach dem Zerkleinern werden die Schnittholzstücke, die zu kleinen Stämme und andere Rohstoffe per Bandförderer und Becherwerk zum Hackschnitzelbehälter zur Übergangslagerung transportiert.Die ausgelagerten Späne werden per Vorratsbehälter, Förderband und Becherwerk zum Spänebehälter zur Übergangslagerung befördert.
Die Späne werden zur Partikelaufbereitung über die Austragsschnecke und das Förderband des Spänebehälters zur Flockenmaschine transportiert.
<2> Triple-Pass-Trocknungsmaschine
Kapazität
10000 kg/h
Ursprüngliche Feuchtigkeit
<80 %
Schluss mit Feuchtigkeit
2 %
Leistung
440 kW
Nachdem die nassen Holzspäne über die Entladeschnecke und den Bandförderer des Behälters für nasse Holzspäne zum Partikeltrocknungssystem mit drei Zugängen zum Trocknen befördert wurden (das thermische Medium ist ein vom Heißwindofen erzeugtes Hochtemperatur-Rauchgas), wird die... Die gesammelten Holzspäne und Sägespäne werden zum Trocknungssystem für Holzspäne mit drei Zugängen transportiert und dort von der Austragsschnecke, dem Bandförderer, dem Vibrationssieb und dem Bandförderer des Vorratsbehälters getrocknet.
<3> Vibrationsbildschirm
Abschirmtuch
2
Screening-Bereich
12m2
Screening-Kapazität
70m3/H
Leistung
11 kW
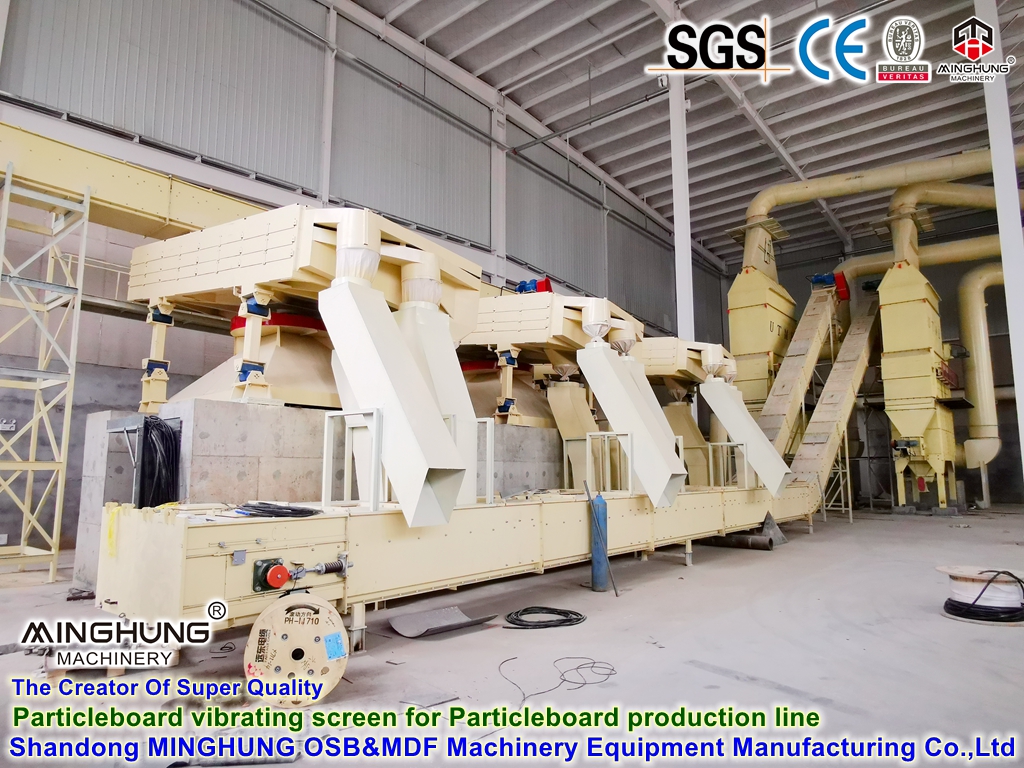
Beim Trocknen werden die Holzspäne durch einen Zyklonabscheider, einen feuerfesten Schneckenförderer und ein rechteckiges Vibrationssieb in drei Arten von Materialien getrennt, darunter Oberflächenmaterial, Kernmaterial und Schüttgut.Die oberflächlichen Holzspäne werden durch das Strahlsystem in einen Behälter für oberflächliche trockene Holzspäne zur Übergangslagerung befördert.Die Kernholzspäne werden von der Strahlanlage zur Übergangslagerung in den Kerntrockenholzspänenbehälter befördert.Nach dem Recycling werden die Holzspäne in der Mühle erneut zerkleinert.
<4> Kleben
Kapazität
500m3/Tag
Die qualifizierten oberflächlichen und kerntrockenen Holzspäne werden durch die Entladeschnecke des Vorratsbehälters und nach der Messung des Holzspäne-Messbehälters jeweils zum Oberflächen- und Kernring-Leimmischer befördert.Währenddessen wird im Leimdosierungs- und Mischbereich die Leimlösung entsprechend der von der Technologie geforderten Leimmenge in den Leimmischer gefördert.Wenn die Holzspäne und die Leimlösung im Flächenleimmischer vollständig vermischt sind, kann eine gleichmäßige Durchmischung und eine vollständige Klebewirkung erreicht werden.
<5> Umformmaschine
Oberflächenformmaschine
2 Sätze
Kapazität
2*45m3/H
Kernformmaschine
1 Sätze
Kapazität
65m3/H
Formbreite
1300 mm
Umformdicke
30-120mm
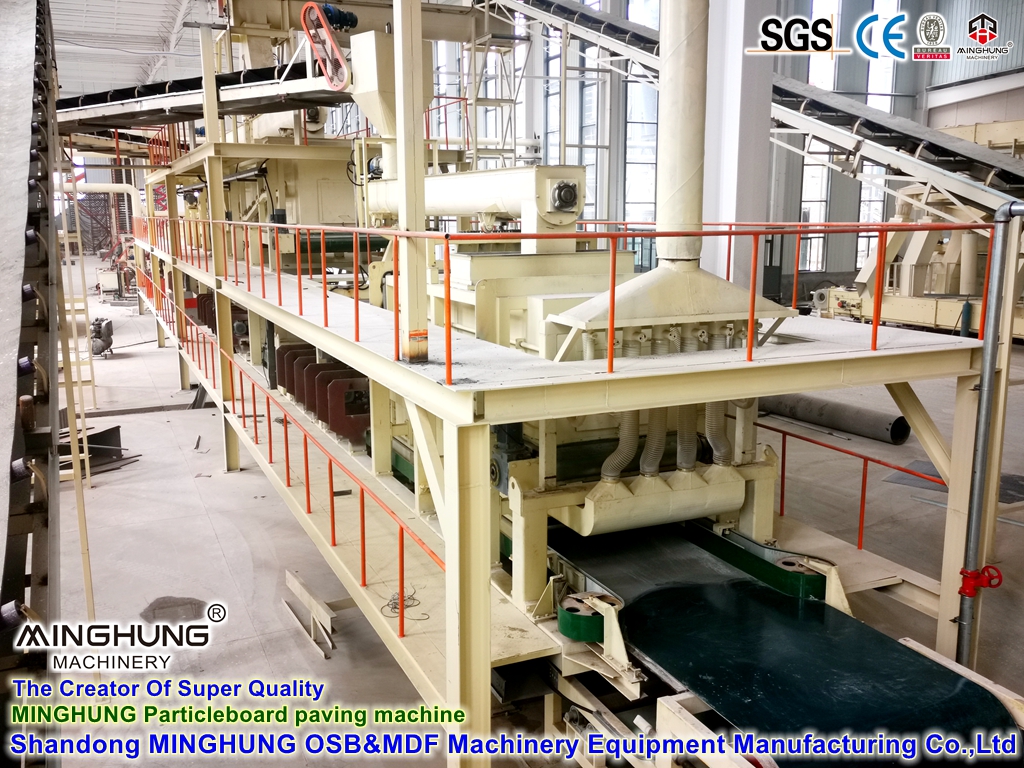
Die an der Oberfläche anhaftenden Hobelspäne werden über das Förderband und die Förderschnecke zur mechanischen Planier- und Pflastermaschine transportiert.Mit dem Prinzip, dass die Rohlingsgröße für die unterschiedlichen Lücken zwischen den Diamantrollen unterschiedlich ist, wird die gleichmäßige und ebene Brettplatte nach Ebenen (Schichten) gepflastert.
<6> Kontinuierliches Drücken
Fördergeschwindigkeit
10-30 m/min
Arbeitshöhe
1250 mm
Gürteilbreite
1500 mm
Leistung
75 kW
Die Brettplatte wird durch verschiedene Verfahren zur Grundplatte des Laders transportiert, darunter permanenter Eisenentferner, Performer, Besäumer, Trennsäge, Beschleunigungsförderer, Schnellförderer, Wiegeförderer, Lagerförderer und Ladeförderer, dann befördert der Lader das Brett Bramme zur Mehrschicht-Heißpresse (das Wärmemedium ist Leitungsöl) zum Heißpressen und Formen.Das durch Mehrschicht-Heißpressen geformte Rohbrett wird von der Grundplatte zum Entlader geschoben.
<7> Heißpressen
Druck
1200 Tonnen
Größe der Kochplatte
2650*1680*120mm
Lagen
22
Heizmedium
Öl
Heiztemperatur
<180℃
Geschäftsschluss
10s
Die Brettplatte wird durch verschiedene Verfahren zur Grundplatte des Laders transportiert, darunter permanenter Eisenentferner, Performer, Besäumer, Trennsäge, Beschleunigungsförderer, Schnellförderer, Wiegeförderer, Lagerförderer und Ladeförderer, dann befördert der Lader das Brett Bramme zur Mehrschicht-Heißpresse (das Wärmemedium ist Leitungsöl) zum Heißpressen und Formen.Das durch Mehrschicht-Heißpressen geformte Rohbrett wird von der Grundplatte zum Entlader geschoben.
<8> Schleifmaschine
Maximale Schleifbreite
1300 mm
Schleifstärke
3-50mm
Schleifbandgröße
1350*2800mm
Die konservierten Spanplatten werden mit dem Gabelstapler zur horizontalen hydraulischen Rollenaufzugsplattform, zum Plattenschieber und zum vertikalen Einzugsrollengehäuse der Schleifproduktionslinie transportiert und dann in der Schleifmaschine geschliffen.Durch den vertikalen Entladerollenkasten und die Stapelmaschine wird es ordentlich in der hydraulischen Aufzugsplattform mit horizontalen Rollen gestapelt.Die geschliffene Fertigspanplatte wird per Gabelstapler zum Sortierplatz zur Sortierung und Lagerung befördert.
03 VERPACKUNG UND VERSAND
Bei Interesse kontaktieren Sie uns bitte für weitere Informationen.
Der erste Tag der Shanghai International Woodworking Machinery Fair 2026 – wenn das Schlüsselwort von heute Morgen „Überraschung“ war, dann sind die Schlüsselwörter von heute Nachmittag definitiv „explosiv“ und „Selbstvertrauen“!
Diese Reise nach Shanghai war nicht nur eine Produktpräsentation, sondern auch eine Verbreitung unserer Marke und eine Verbindung von Emotionen. Wir werden unserem ursprünglichen Anspruch weiterhin treu bleiben und das Vertrauen und die Unterstützung jedes Kunden mit noch besseren Produkten und Dienstleistungen zurückzahlen. Die Zukunft ist vielversprechend und wir sind immer auf dem Weg!
Das Mittherbstfest naht und der Mond wächst rund. Während viele Menschen beginnen, sich auf Familientreffen vorzubereiten, erzählt die Fabrik des Unternehmens eine andere Geschichte: Gabelstapler schlängeln sich durch den Hof, Kranarme heben und senken, Container reihen sich in Reihen auf und die Verladearbeiten verlaufen angespannt, aber geordnet.
Wie stellt man Spanplatten her? Was ist der Produktionsschritt bei der Herstellung von Spanplatten?Einleitung:Spanplatten, auch Spanplatten genannt, sind ein vielseitiges und kostengünstiges Material, das in der Bau- und Möbelindustrie weit verbreitet ist. Es wird durch Zusammenpressen von Holzpartikeln und Klebstoff hergestellt
Diese neue Anlage markiert einen Neuanfang für unser Unternehmen. Geleitet von unserem dauerhaften Engagement für „Präzisionstechnik und Qualität an erster Stelle“ sind wir jetzt besser denn je gerüstet, um effiziente, langlebige und innovative Maschinenlösungen für die weltweite Holzwerkstoffindustrie bereitzustellen.
+86-18769900191 / +86-15589105786 +86-18769900191 / +86-15589105786 minghungmachinery@gmail.com Stadt Fangcheng, Bezirk Lanshan, Stadt Linyi, Provinz Shandong, China